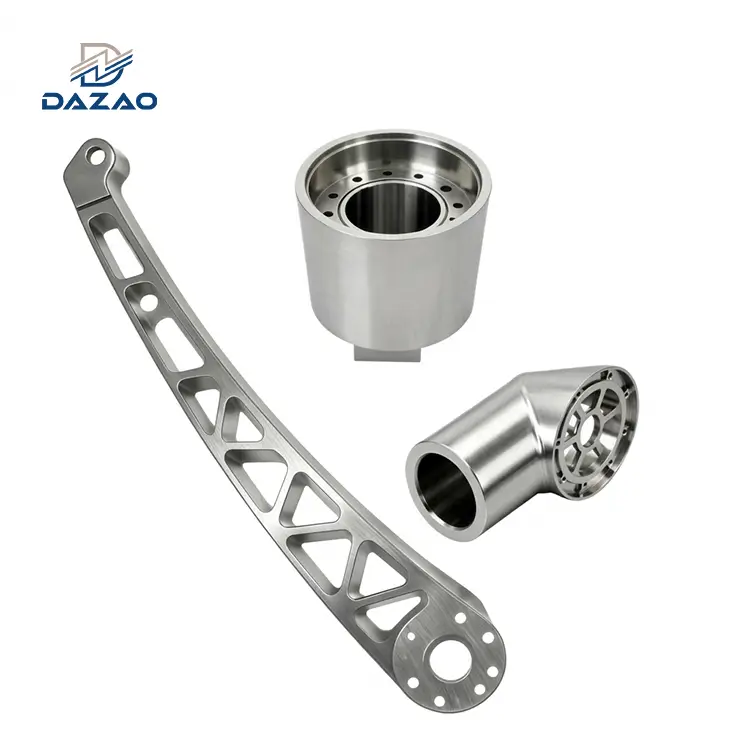
Chwazi6061-T6 aliminyòmpou gwo-konpozan estriktirèl CNC ki mande siperyèfòs rupture (310 MPa), wofòs sede (276 MPa), seretolerans dimansyon (± 0.01 mm), ak fòmasyon chip previzib, segmenté pandan fraisage gwo-vitès.
Chwazi6063-T6 aliminyòmlè pati yo mande pou twou konplèksekstrizyonjeyometri ak segondè limyè CNC fini, siperyè kosmetikanodizeinifòmite, ak yon polifini sifas (Ra < 0.4 µm)pou boîtier achitekti, optik, oswa konsomatè elektwonik.
6061 vs 6063 aliminyòm: Matrice seleksyon rapid pou machinist CNC
Nan manifakti CNC presizyon, chwazi ant6061 vs 6063 aliminyòmreprezante yon echanj fondamantal-ant pèfòmans mekanik estriktirèl ak kapasite ekstrizyon jewometrik. Lèevalye pi bon aliminyòm pou CNC D' pwojè, enjenyè konsepsyon mekanik, espesyalis akizisyon, ak manadjè pwojè yo souvan analize6061 vs 6063 pou CNC D 'pou balanse pri stock anvan tout koreksyon, tan sik machin, ak estetik apre-pwosesis.

Nan plant fabrikasyon Dazao, opereSant D' 5-aksak gwo -vitès CNC vire selil anba ISO9001:2015 ak sistèm kalite IATF16949:2016, règ debaz nou an se absoli:6061 alyaj aliminyòmse chwal de travay estanda pou gwo-chaj6061 aliminyòm estriktirèlkonpozan, tandiske6063 alyaj aliminyòmse yon alyaj extrusion optimisé pou pwofil kre konplèks ki egzije segondè fraisage, perçage, ak fini dekoratif.
Chwazi ant6061 oswa 6063 aliminyòmmande pou evalye fòma livrezon matyè premyè (solid billet, plak, oswaekstrizyon aliminyòm koutim pou CNC D '), volim total pou retire materyèl, ak anviwònman mekanik final la.
Konpozisyon chimik ak mikrostruktur: Poukisa 6061 ak 6063 koupe yon fason diferan
Diferans fizik ak mekanik ant6061 pwopriyete aliminyòmepi6063 pwopriyete aliminyòmsoti nan papòt alyaj chimik yo, ki gouvène pa estanda ASTM B221 ak AMS-QQ-A-200. Tou de fè pati fanmi mayezyòm-Silisyòm (Al{-Mg-Si) 6000-seri, men rapò alyaj yo gouvène konpòtman presipitasyon faz yo pandan atifisyèl aje.
|
Eleman (Pwa%) |
6061 Limit Konpozisyon |
6063 Limit Konpozisyon |
Jeni enpak sou CNC D' & Processing |
|
Silisyòm (Si) |
0.40 a 0.80 |
0.20 a 0.60 |
Fòm redi faz presipite; depase Si ogmante fwotman zouti. |
|
Manyezyòm (Mg) |
0.80 a 1.20 |
0.45 a 0.90 |
Konbine ak Si pou fòme presipite beta-faz redi; kondwi fòs sede. |
|
Fè (Fe) |
Maksimòm 0.70 |
Maksimòm 0.35 |
Enpurte; kenbe ba nan 6063 pou anpeche defo fwontyè grenn entèmetalik. |
|
Kwiv (Cu) |
0.15 a 0.40 |
Maksimòm 0.10 |
Ogmante fòs taye matris nan 6061; degrade anodize klè. |
|
Kwòm (Cr) |
0.04 a 0.35 |
Maksimòm 0.10 |
Siprime rkristalizasyon, rafine gwosè grenn, anpeche korozyon estrès. |
|
Zenk (Zn) |
Maksimòm 0.25 |
Maksimòm 0.10 |
Eleman tras; estrikteman plafon pou anpeche mikwo-pitting galvanik. |
|
Titàn (Ti) |
Maksimòm 0.15 |
Maksimòm 0.10 |
Grenn rafine ajoute pandan Distribisyon billet. |
|
Manganèz (Mn) |
Maksimòm 0.15 |
Maksimòm 0.10 |
Solid -solisyon ranfòse; amelyore pèfòmans tanperati ki wo-. |
|
Aliminyòm (Al) |
Balans (95.8 a 98.6) |
Balans (97.5 a 99.3) |
Pi wo baz pite nan 6063 bay pi wo duktilite ak pousantaj koule metal. |
Diskisyon presipitasyon ak dislokasyon nan alyaj Al-Mg-Si
Entegrite nan mekanik nan6061-T6 kont 6063-T6se kontwole pa presipitasyon esteyyometrik nan faz nan silisid mayezyòm pandan tretman chalè presipitasyon atifisyèl (aje nan 160 degre a 180 degre pou 6 a 10 èdtan).
· Matris 6061 la:Enklizyon an fè espre nan kwiv (jiska0.40%Cu) ak chromium (jiska0.35%Kr) nan6061 aliminyòmprezante dispersoid kwatènè konplèks. Sa yo entèmetalik mouvman zepeng dislokasyon atravè fwontyè grenn jaden, ogmante a6061 sede fòspou276 MPapandan y ap bay plan mikwo-taye pwòp pandan angajman zouti fraisage.
· Matris 6063 la:Avèk mayezyòm limite a 0.45-0.90% ak kòb kwiv mete limit nan 0.10%,6063 pwofil aliminyòmstock gen yon fraksyon volim pi ba nan presipite ranfòse. Matris la ki kapab lakòz montre rezistans ki ba nan koule plastik, fè6063 ekstrizyonvitès jiska 3 fwa pi vit pase 6061 atravè milti-mouri kavite, men bay yon metal ki pi dous ki konpòte yon fason diferan anba foure koupe.
Pwopriyete mekanik ak machinabilite: Konparezon 6061-T6 vs 6063-T6
Lè evalye6061 vs 6063 fòsh ak paramèt koupe pou gwo -presizyon6061 CNC patikont 6063 pati CNC, valè mekanik ki ka kwantifye dikte pousantaj manje, vitès file koton, pwofondè koupe, ak lavi zouti espere.
|
Pwopriyete mekanik |
6061-T6 (Bilt/Plach moulen) |
6063-T6 (Extruded & Aged Profile) |
Tès Creole / Metòd |
|
Ultim fòs Tensile (UTS) |
310 MPa(45,000 psi) |
241 MPa(35,000 psi) |
ASTM B557 |
|
Fòs Sede (0.2% Offset) |
276 MPa(40,000 psi) |
214 MPa(31,000 psi) |
ASTM B557 |
|
Elongasyon nan kraze (%) |
12% a 17% |
12% a 18% |
Longè kalib 50mm |
|
Brinell dite (HB500) |
95 HB |
73 HB |
10mm boul, 500kg chaj |
|
Chea fòs |
207 MPa(30,000 psi) |
152 MPa(22,000 psi) |
ASTM B565 |
|
Limit andirans fatig |
96.5 MPa (5×10⁸ sik) |
68.9 MPa (5×10⁸ sik) |
RR Moore ranvèse koube |
|
Modil Elastisite (E) |
68.9 GPa |
68.3 GPa |
Tès dinamik tansyon |
|
Kondiktivite tèmik |
167 W/m·K |
201 W/m·K |
ASTM E1461 |
|
Evalyasyon endèks machinabilite |
70%(Gratis-referans koupe) |
55%(Tandans pou akimilasyon gluan) |
Parapò ak 2011-T3 (100%) |

Evakyasyon Chip, Konstwi -Bondye (BUE), ak Analiz Sifas Fini (Ra)
1. Chip Fòmasyon ak Shear Band mekanik
· 6061 Machinability:Pi wo dite (95 HB) ak prezans faz segondè presipite pèmèt zouti koupe solid karbid yo pwodwi sèk, chips segmenté. Ang taye taye rete konsistan atravè vitès koupe sifas yo (Vc) sòti nan300 m/min pou 1200 m/min, anpeche nich chip long soti nan domaje twou entèn oswa vlope alantou chanje zouti otomatik yo. Pou enfòmasyon pwofon sou pwogramasyon, revize nou anavanse 6061 aliminyòm CNC machining paramèt ak gid zouti.
· 6063 Machinability:Akòz pi ba dite (73 HB) ak pite baz segondè,6063 machinabilityse konpwomèt pa plastisit materyèl. Koupe zouti pwovoke plastik deformation devan zouti rato figi olye ke rupture taye imedya. Sa a kreye bato riban kontinyèl ki mele ozalantou file koton epi ki make mi yo fini sòf si gwo-presyon nan-refwadisman koton (minimòm20 bar) se deplwaye.
2. Bati-Fòmasyon Edge (BUE) ak Zouti Triboloji
Lè egzekite fraisage lou oswa profilage sou6063 alyaj extrusion, faz fwontyè pwen k ap fonn ki ba-yo jenere adezyon lokalize sou zouti carbure tengstèn san kouvwi:

Ki kote:
Tkoòdone= Koupe zouti-tanperati koòdone chip
μ=Koefisyan friksyon ant kouch zouti ak aliminyòm
Fc= Fòs koupe prensipal (N)
Vc= Vitès koupe sifas (m/min)
kpyès travay= Kondiktif tèmik pyès travay (W/m·K)
Paske 6063 gen yon wokonduktiviti tèmik (201 W/m·K)men dite taye ki ba, transfè materyèl fèt rapidman nan pwent zouti a anba kondisyon sèk oswa ba -lubrasyon. Sa aKonstwi -Bondye (BUE)ogmante reyon zouti efikas, degrade tolerans pati soti nan± 0.01 mmfini± 0.05 mm.
D'6061-T6pwodui friksyon adezif siyifikativman pi ba nan vitès sifas ki idantik, kenbe file kwen zouti pou plis pase.150 èdtannan koupe kontinyèl lè w ap itilizeDLC(Diamond-Tankou Kabòn)oswa mikwo-poli ZrN-kouvwi carbure solid endmills.
3.Li ka reyalize kòm-Machine andigman sifas (Ra)
· 6061 Sifas Fini:Freze etaj ak sifas miray yo regilyèman reyalizeRa 0.8 µm (32 µin)anba kondisyon estanda ki wo-manje, epiRa 0.4 µm (16 µin)lè l sèvi avèk foure espesyalize fini jeyometri ak yon pwofondè axial nan koupe (ap) nan 0.1 mm.
· 6063 Sifas Fini:Fraisage dirèk sou figi souvan soufri mikwo-chire sou figi fini, ki bay fini sifas debaz alantouRa 1.6 µm pou Ra 2.2 µm. Achieving a smooth 6063 surface finish requires high spindle speeds (N>15,000 RPM), redwi chaj chip (fz<0.04 mm/tooth), and continuous mist lubrication to prevent tearing along the crystal boundaries.
CNC machining tach avèg: 3 echèk reyèl boutik etaj ak solisyon Jeni
Fich done jeni bay valè nominal tansyon ak sede, men yo pa reflete sa k ap pase lè zouti koupe gwo -vitès yo angaje stock anvan tout koreksyon sou yon sant machin 5 aks. Plis pase 24 ane nan fabrikasyon konpozan koutim nan Dazao, ekip jeni nou an te dokimante mòd echèk ke gid seleksyon estanda alyaj neglije.
Ka 1: Deformation estrès rezidyèl nan mens -Walled 6063 Extrusion Milling
Senaryo echèk la
Yon kliyan robotics te founi koutim 6063-T6 pwofil aliminyòm ekstrizyon ki mezire 400 mm nan longè, 80 mm nan lajè, ak 40 mm nan wotè ak yon epesè miray nominal 4 mm. Desen fabrikasyon an te egzije yon sèl -bò CNC pòch pou kreye fenèt aliye ak kavite rediksyon pwa, ak yon tolerans planarite mondyal nan± 0.05 mm.

Lè pati yo te debloke soti nan vis idwolik estanda apre fraisage ki graj, chak eleman montre devyasyon anwo banza sou aks longitudinal la, ak pik distòsyon mezire.0.82 mm, depase tolerans enprime pa plis pase 1600%.
Kòz Rasin Fizik la
Pandan endistriyèl la6063 ekstrizyonpwosesis, pwofil yo fòse nan mouri asye nan tanperati ant 480 degre ak 520 degre, ki te swiv pa rapid fòse-lè oswa dlo pasè sou tab la runout. Sik refwadisman sa a etabli gwo gradyan estrès rezidyèl longitudinal (σres) sòti nan45 MPa a 60 MPaatravè anvlòp pwofil la:

Ki kote:
δ=Maksimòm defleksyon (mm)
σres= Entèn rezidyèl tansyon oswa konpresyon estrès (MPa)
L=Longè pyès ki pa sipòte (400 mm)
E=Modil elastik (68,300 MPa)
t=Epesè entènèt -seksyonèl ki rete (mm)
Fraisage lwen miray anwo a elimine kouch estrès konpresiv balanse, sa ki pèmèt ensiste anba tansyon ki pa deranje yo kontra imedyatman, deformation pati a fini.
Solisyon Jeni Dazao
1. Estrès-Rekwit tèmik soulajman:Stock extrudée sibi soulajman estrès sub-kritik nan150 degre pou 2.5 èdtananvan final CNC fini, bese estrès rezidyèl anba a15 MPasan yo pa jete dite anba 70 HB. Pou plis règ estriktirèl, konsilte nou anpi bon -pratike aliminyòm CNC machining konsepsyon gid pou pati mens-ranpa yo.
2. De -etap fraisage simetrik:Retire metal yo divize an yon sik brut kite yon0.5 mmanvlòp, ki te swiv pa debloke pou pèmèt mouvman elastik gratis.
3. Multi-Pwen Vacuum Clamping:Yo re-bloke pyès travay la lè l sèvi avèk aparèy vakyòm dinamik milti-cham ki mache ak chemen zouti ekilik yo balanse (yonpMwens pase oswa egal a 0.3 mm, fz=0.03 mm/dan), kenbe plat final la nan± 0.03 mm.
Ka 2: Mikwo-Fil mikwo ak kase Tap nan Matris Soft 6063
Senaryo echèk la
Yon pwojè lojman telekominikasyon mande 64 avègM2.5 × 0.45twou tiyo ak tolerans 6H atravè yon etalaj de 6063 pwofil ekstrizyon alyaj chalè. Lè l sèvi avèk wobinè konvansyonèl gwo-koupe asye (HSS-E) ak likid refwadisman emulsyon estanda, magazen machin nan te rankontre souvan kraze tiyo (14% to echèk zoutipou chak 100 pati) ak rejè kalib fil renouvlab ki te koze pa chire, dyamèt anplasman an chire.
Kòz Rasin Fizik la
Paske 6063 montre pi ba dite (73 HB) ak gwo kapasite elongasyon (jiska18%), koupe fif tiyo pwovoke mikwo-chire olye ke pwòp chip taye. Debri mikwoskopik yo soude dirèkteman nan tè sekou tiyo a, sa ki kreye yon kwasans BUE (Built-Up Edge (BUE)). Pandan ranvèsman file koton, gwo rekiperasyon elastik matris mou an pinse fif tiyo yo, koupe mikwo-wobinè anba sifas eleman an.
Solisyon Jeni Dazao
· Chanje soti nan Koupe Tapping pou Woule-Fòm Tapping:Nou elimine ti tiyo-pwodwi koupe ak estandadize souDLC-kouvwi frèt-fè tiyo. Fòme tiyo fòme fil pa deformation plastik san jenerasyon chip, konsolide koule grenn sou flan an fil.
· Ajisteman pre-Kalkil twou:Dyamèt twou minè a usinen lè l sèvi avèk fòmil estanda ki fòme -dimansyon tiyo:
Dfè egzèsis=Dnominal−0.45⋅P=2.5 mm−(0.45⋅0.45 mm)=2.298 mm
Yon-karbid solid2.30 mmyo deplwaye egzèsis pou anpeche plis -kouple tiyo a.
· Ekzamine sistèm awozaj:Se konsantrasyon emulsyon ki baze sou dlo idrosolubl -yo ogmante de6% a 12%, anrichi ak ekstrèm-presyon (EP) aditif ester klò pou diminye friksyon koòdone (μ<0.08), achieving over 5,000 twou youn apre lòtpou chak zouti san echèk fil.
Ka 3: Anodizasyon Koulè Dezakò nan asanble ibrid 6061-6063 soude
Senaryo echèk la
Yon asanble kabwa medikal dyagnostik konbine yon lou6061 CNC patiestriktirèl baseplate ak soude 6063 aliminyòm wofil vètikal. Apre soude TIG lè l sèvi avèk baton filler ER4043, yo te soumèt ankadreman estriktirèl la ranpli a klè anodize asid silfirik Kalite II (15 µmsib epesè fim).

Enspeksyon apre-tretman an te revele yon dezakò optik pwononse: pwofil 6063 yo te montre yon ekla ajan klere, transparan, tandiske plak debaz 6061 la te parèt gri mat ak nuans jòn. Tach nwa nwa ki te fòme atravè Zòn ki afekte-Chalè soude a (HAZ).
Kòz Rasin Fizik la
Transparans optik yon kouch oksid anodik (Al2O3) depann dirèkteman sou pite aliminyòm baz la:
· 6061 kontni Copper (0.15% a 0.40%):Patikil entèmetalik kwiv (θ-faz CuAl2) pa fonn pwòp pandan anodize silfirik; yo soksid nan nwa, ensolubl mikro{0}enklizyon ki pyèj limyè, diminye klète fim.
· 6063 Baz Pite (Cu < 0.10%, Fe < 0.35%):Pwodui yon kouch alumina anodik kristal ki pèmèt transmisyon optik inifòm.
· Lè yo plonje ansanm nan menm tank la galvanoplastie, diferans ki genyen nan potansyèl substrate lakòz distribisyon inegal aktyèl dansite, ki bay diferan to kwasans fim ak dezakò diferan koulè.
|
Substra Alloy Component |
Alloy Copper Content Range |
Kouch oksid anodik pwodiksyon vizyèl |
|
6061-T6 Plak de baz |
0.15% a 0.40% Cu |
Hue gri ak transparans redwi |
|
6063-T6 extrudée dwat |
Mwens pase 0.10% Cu |
Ajan klere ak gwo klète espekilè |
|
ER4043 Weld Couture |
4.5% a 6.0% Si |
Liy gri chabon-nwa |
Solisyon Jeni Dazao
1. DFM Joint Redesign:Chak fwa yo mande konsistans optik, nou konseye kliyan yo elimine jwenti soude ant alyaj diferan. Nou re-desine jwenti yo vin anklanche mekanik lè l sèvi avèk broch goujon ki lokalize CNC kache ak gwo -fasoy entèn ki reziste.
2. Sifas mekanik pre-tretman:Si soude pa ka evite, tout asanble a sibi eksplozif otomatik ak120-may pèl seramiknan0.35 MPa, ki te swiv pa yon imèsyon kontwole 90 segonn nan idroksid sodyòm (50 g / L NaOH nan 60∘C) pou homogenize endèks refraksyon limyè mikwoskopik atravè tout zòn anvan anodize.
Gid aplikasyon Jeni: Lè yo chwazi 6061 vs 6063 aliminyòm
Senaryo estriktirèl ak gwo-Chaj ki mande 6061-T6 Billet
· Gwo estrès mekanik ak chaj dinamik:Parantèz sispansyon estriktirèl, bra robotik milti-aks, plak glise otomatik endistriyèl, ak manifolds likid ayewospasyal kote gwo fòs 6061 rupture (310 MPa) ak fòs sede 6061 (276 MPa).
· Retire materyèl masiv (Hog-Out):Pati machinn soti nan plak solid oswa blòk kote plis pase 60% nan matyè premyè konvèti nan chips. 6061 pwodui chips segmenté ki anpeche zouti nid ak kolizyon file koton.
· Gwo -Asanble Fastener koupl:Threaded pò ki mande kontinyèl koupl monte bisiklèt, kotefòs taye (207 MPa)anpeche fil rale-soti anba vibrasyon dinamik.
Pwofil konplèks ak boîtier kosmetik ki pi byen adapte pou ekstrizyon 6063
· Konplèks Hollow Cross-Seksyon:Ekstrisyon achitekti, tren glisman, aparèy ekleraj ki ap dirije espesyalize, ak plak refwadisman likid modilè-kote fòm ki toupre-nèt yo ka ekstrè pou minimize tan machin nan fonksyone. Aprann plis souespesyalize 6063 aliminyòm CNC D' teknik pou Des konplèks.
· Kosmetik Elektwonik Konsomatè:Ankadreman tablèt yo, plak fasad odyo liksye, ak boîtier optik ki mande ekla espesyal, zewo tach fwontyè grenn, ak absorption inifòm lank pandan anodize dekoratif.
· Gwo dissipation tèmik anvlòp:Dissipateur chalè presizyon kote konduktiviti tèmik (201 W/m·K) pran priyorite sou pèfòmans mekanik.
Fiziyad fini sifas: 6061 vs 6063 Anodizasyon, eksplozif ak polisaj
Sifas post-pèfòmans tretman diferan anpil lè trete6061 anodizesifas kont6063 anodizesifas yo. Aliman egzijans post-pwosesis ou a akEndistriyèl sifas aliminyòm fini ak estanda anodizeasire pi bon rezilta kosmetik ak pwoteksyon.
|
Fini pwosesis |
6061-T6 Profil Repons |
6063-T6 Profil Repons |
Remak aplikasyon Jeni |
|
Kalite II Anodizasyon klè(MIL-A-8625) |
Semi-klè ak yon ti koulè jòn-gri;nivo gloss 60-70 GU. |
Trè transparan, briyan ekla metalik;gloss level >85 GU. |
6063se estanda pou konsomatè-fè fas a montour ekstèn. |
|
Kalite II Anodizasyon Koulè (Nwa / Ble / Wouj) |
Absorption lank ki konsistan; nwa fon se inifòm nan tout lotèl yo. |
Saturasyon koulè sèk; pi wo reflektivite ak ton baz klere. |
Tou de alyaj pran koloran òganik seryezman; 6063 bay pi gwo vibran. |
|
Kalite III Hardcoat (50 µm epesè) |
Microhardness450 a 500 HV; ekselan mete ak rezistans abrasion. |
Microhardness380 a 420 HV; pi ba rezistans anba chaj pwen wo. |
6061se pi pito pou glisman plak mete ak twou silenn idwolik. |
|
Perle eksplozif (120-Mesh vè/seramik) |
Inifòm ma fini; fasil kache mak zouti byen (Ra 0.8 µm). |
Rapid konvèsyon ma; mande pi ba presyon eksplozyon pou anpeche peening. |
Presyon eksplozyon pou 6063 pa ta dwe depase0.30 MPapou anpeche kwen awondi. |
|
Chimik polisaj & Bright tranpe |
Enteprete modere; mikro-textures rete vizib akòz eleman alyaj yo. |
Segondè refleksyon espekilè; glas-nivo fini san twoub. |
6063se ideyal pou reflektè optik ak taye dekoratif. |
Ekonomi Pri Faktori: Stock kri, Amortizasyon zouti ak Tan Sik
Chwazi ant usinage billet solid akaliminyòm extrusion pou CNC D'dikte tou de depans envantè anvan tout koreksyon ak tan CNC spindle sik lè evalye6061 vs 6063 pri.
1. Depans materyèl stock kri
· Plak alyaj estanda 6061 aliminyòm ak ba solid yo se machandiz mondyal ki vann nan gwo lajan likid sikile sou mache. Depans materyèl bwit yo anjeneral swiv endis aliminyòm plas plis yon prim konvèsyon nan$0.80 a $1.20 pou chak kg.
· Custom 6063 stock pwofil aliminyòm mande pou yon envestisman davans ekstrizyon mouri ($1,200 a $3,500depann sou gwosè sèk ak konpleksite mandrin). Sepandan, sou pwodiksyon ki depase 500 inite, achte ekstrizyon nèt-fòm diminye pwa materyèl k ap rantre nan40% a 75%konpare ak billets solid rektangilè.
2. Tan Sik Machining & Ekonomi Spindle
· 6061 Efikasite fraisage:Pi gwo dite taye pèmèt zouti koupe yo opere nan pi gwo pousantaj manje pou chak dan (fz=0.15 a 0.25 mm/dan) pandan debarase, diminye depans machin-èdtan.
· 6063 Extrusion Machining:Pandan ke vitès koupe yo dwe modile pou jere fòmasyon bati -anlè, volim total retire metal yo pi ba anpil paske chanèl entèn yo ak pwofil aliye yo pre-fòme pandan ekstrizyon. Tan kouri spindle yo souvan redwi soti nan 45 minit (soti nan plak solid) a mwens pase 8 minit (fini segondè pwofil).
|
Senaryo volim pakèt |
Wout materyèl pi pito |
Zouti / Pri NRE |
Tan Sik Inite |
Avantaj pri total |
|
Pwototip (1 a 20 pcs) |
6061-T6 Solid Billet / Plak |
$0 (Pa gen okenn mouri ekstrizyon) |
Segondè (Pòch 3D konplè) |
Pi ba pri total pwojè a; livrezon rapid (3-5 jou). |
|
Pwodiksyon pilòt (20 a 200 pcs) |
6061-T6 Creole Stock |
$0 NRE |
Modere |
Pri balanse san yo pa amorti zouti espesyalize. |
|
Pwodiksyon an mas (500+ pcs) |
6063-T6 Custom Extrusion + CNC |
$1,500 Zouti Ekstrisyon |
Ba (Finasyon karakteristik sèlman) |
35% a 55% rediksyonnan pri pati inite sou billet D'. |
DFM Jeni Checklist & Quality Control Standards nan Dazao
Anvan yo lage pakè desen bay ekip pwodiksyon, konsepsyon ak akizisyon yo ta dwe verifye senk chèk debaz fabrikasyon sa yo lè l sèvi avèk nou an.faktori-nivo aliminyòm CNC machining mèt manyèl:
1. Verifikasyon chaj mekanik:Èske eleman nan fè eksperyans chaj estriktirèl dinamik oswa cantilevered? Si kondisyon sede depase 214 MPa, presize6061-T6sèlman.
2. Seksyon kwa -Jeyometrik:Èske seksyon miray inifòm yo ka sòti nan yon mouri? Si wi, tranzisyon soti nan blòk solid6063-T6 pwofilstock pou diminye fatra materyèl.
3. Post-Klas Anodizasyon machinn:Si Klas-Yon matche kosmetik obligatwa sou plizyè-sifas vizyèl eleman, deziyen6063ak eksplozif chaplèt mekanik epi presize pwosesis tank idantik pakèt.
4. Definisyon tolerans:Pa aplike solid-tolerans billet (± 0.01 mm) nan mi ekstride san machin. Estandadize karakteristik pwofil ki pa-masinen an EN 755-9 oswa ISO 2768-m, pandan w ap aplike tolerans presizyon (± 0.01 mm) sèlman nan karakteristik segondè CNC-machine.
5. Dazao enfrastrikti kontwòl kalite:Chak anpil pwodiksyon nan Dazao verifye lè l sèvi avèk Oxford Optical Emission Spectrometry (OES) pou chimi alyaj, otomatik Kowòdone pou Mezire machin (CMM) pou jeyometrik GD & T, Mitutoyo sifas profilometers pou Ra roughness, ak eddy -epesè kouch aktyèl kalib pou verifikasyon kouch anodik.

FAQ
01.Poukisa aliminyòm 6063 kole ak zouti koupe CNC plis pase 6061?
02.Ki jan ou ka anpeche pwofil ekstrizyon 6063 ki gen miray mens nan deformation pandan fraisage CNC?
03.Poukisa pati 6061 ak 6063 montre dezakò koulè lè anodize ansanm?
04.Èske ou ka tape mikwo-fil tankou M2 oswa M3 nan aliminyòm 6063?
05.Èske li pi bon pou retire 6061 billet oswa kòmande koutim 6063 extrusion pou volim ki ba?
06.Ki alyaj ki bay pi bon rezistans teren fil anba gwo koupl boulon?