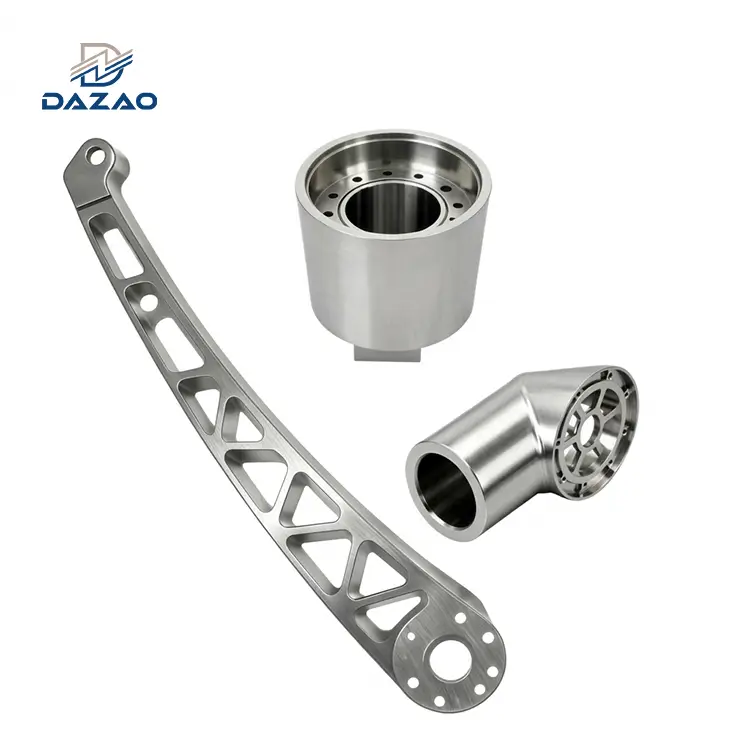
Konbine tou pre -net-distribisyon fòm ak milti-aks CNC D 'redui fatra matyè premyè pa 40% a 70% konpare ak fraisage billet solid, men li mande pou kontwòl strik nan pwofondè depoze po (0.5 mm a 1.0 mm), abrazivite faz Silisyòm (8.5% a 9.38% Silisyòm poròti) ak subsurface 9.38% Si Gid teknik sa a esplike paramèt koupe egzak, substrats zouti, alokasyon stock MACHINING, ak règ konsepsyon aparèy pou reyalize tolerans ± 0.010 mm ak fini sifas Ra 0.8 µm sou pati aliminyòm jete.
Prensip Fondamantal nan jete aliminyòm CNC D ': Toupre -Filè- Fòm satisfè presizyon
Machining aliminyòm jete reprezante entèseksyon gwo -volim tou pre -net-fòmasyon metal fòm ak presizyon soustraktif manifakti. Olye pou yo retire yon gwo kantite materyèl anvan tout koreksyon ki soti nan stock solid fòje, enjenyè presize pwosesis depoze (tankou gwo presyon mouri, mwazi gravite pèmanan oswa depoze sab) yo fòme jeyometri baz la, ki te swiv pa jete aliminyòm CNC MACHINING pou fini karakteristik fonksyonèl kritik: raz kote yo pote, O{5}} rainures, rainures ak filet. Pou yon BECA konplè sou konfigirasyon CNC fondamantal atravè divès alyaj aliminyòm, al gade nan fondasyon nou analiminyòm CNC D' gid.

Nan gwo -pwodiksyon volim atravè sektè otomobil, robotik, ak pouvwa likid, konbine Distribisyon ak CNC fini koupe tan sik machin yo jiska 65% epi redwi bouyon matyè premyè konpare ak machining antyèman soti nan billet. Sepandan, trete aliminyòm jete tankou estanda alyaj fòje (tankou Al6061-T6) pandan pwogram CNC mennen dirèkteman nan mete rapid zouti flank, katastwofik rupture tiyo, ak echèk sele anba tès elyòm koule.
Alyaj jete yo gen gwo pousantaj Silisyòm ak fè pou amelyore likidite fonn epi redwi kontraksyon mwazi, men menm eleman sa yo kreye faz entèmetalik abrazif. Anplis de sa, depoze anvan tout koreksyon prezante jeyometri pati varyab, ang bouyon, liy separe, ak porosite anba tè.
Xiamen Dazao machin (te fonde an 2000, sètifye anba ISO9001:2015 ak IATF16949:2016) opere sant D' 5-aks ak liy Distribisyon dedye. Gid sa a pataje done anpirik ki soti nan etaj magazen machin nou an pou ede enjenyè konsepsyon, ekip fabrikasyon, ak manadjè apwovizyone metrize.D' pati aliminyòm jeteak zewo-kontwòl kalite defo.
Konparezon métallurgique: jete aliminyòm vs bill aliminyòm nan presizyon CNC fraisage
Chwazi antjete aliminyòm vs aliminyòm billetDikte non sèlman premye depans zouti ak depans pyès-pati, men tou chemen zouti, paramèt koupe, ak konsepsyon aparèy.
Mikwostriktirèl ak metaliji divèjans
Billet fòje (tankou ekstrè 6061-T6 oswa fòje 7075-T6) sibi deformation plastik pandan fabrikasyon, ki bay yon estrikti grenn dans, omojèn, oryante san vid entèn yo. Li montre fòs rupture inifòm, gwo elongasyon (12% a 17%), ak fòmasyon chip konsistan pandan fraisage.
Alyaj aliminyòm jete (tankou A356, A380, ADC12) solidifye andedan yon kavite mwazi, fòme yon mikwostrikti dendritik ki pa -direksyon. Silisyòm eutektik presipite nan tout matris aliminyòm lan. Patikil Silisyòm sa yo (ak dite Vickers ki depase 1000 HV) aji kòm abrazif mikwoskopik entèn kont kwen an koupe. Fòmasyon chip yo chanje soti nan riban kontinyèl ale nan fragman diskontinyèl, frajil ki kraze fasil men ki jenere mikwo-enpak sou pwent zouti koupe a.
Distribisyon Efè Po sou Koupe Zouti Lavi
Kouch ekstèn nan yon pati as-casting (po a jete) diferan sevèman ak materyèl debaz la:
· Chill Kouch:Refwadisman rapid nan miray mwazi an pwodui yon po ekstèn ultra-dans, amann-(0.3 mm a 0.8 mm epè) ak pi wo dite pase nwayo entèn la.
· Kontaminasyon sifas:Po a gen oksid aliminyòm ki bloke (Al2O3), ajan degaje mwazi entegre (silikon/sir-polymère ki baze sou nan Diecasting), ak patikil rezidyèl silica ki soti nan mwazi sab.
· Règ machinn:Si pwofondè koupe a (ap) mete pwent zouti a dirèkteman andedan kouch po abrazif sa a, figi flan an fwote kont oksid, akselere mikwo-chipping ak abrazif mete. Pwogramè yo dwe fikse pwofondè degrosaj inisyal la nan koupe omwen 1.5 fwa epesè po a (yonpPi gran pase oswa egal a 1.2 mm pou depoze sab; apPi gran pase oswa egal a 0.8 mm pou moule mouri) konsa kwen zouti a koupe anba po abrazif la nan metal paran ki pi douser.
Distribisyon estrès rezidyèl ak distòsyon pati
Estrès entèn nan eleman jete soti nan pousantaj refwadisman diferans ant zo kòt mens ak patwon estriktirèl epè. Gwo -distribisyon mouri presyon pote gwo estrès sifas konpresiv ak estrès nwayo tensile.
Lè CNC figi fraisage retire po depoze nan yon bò nan yon mens -pati miray ranpa, balans estrès sa a chanje, sa ki lakòz eleman deformation oswa prentan-tounen. Billet aliminyòm gen estrès ekstrizyon previzib ki ka soulaje atravè T651 etann; aliminyòm jete mande pou sik estabilizasyon espesifik, milti-bloke etap, oswa degrasaj-pou-fini soulaje estrès-poz pou kenbe yon bagay serye.CNC D' tolerans pou aliminyòm.
Konparezon teknik: jete aliminyòm vs bill aliminyòm
|
Pwopriyete / Machining metrik |
Billet fòje (Al6061-T6) |
Sand / Gravite jete (A356-T6) |
Gwo-Presyon Die Cast (A380) |
|
Kontni Silisyòm (wt%) |
0.40 – 0.80% |
6.50 – 7.50% |
7.50 – 9.50% |
|
Fòs rupture (MPa) |
310 MPa |
260 MPa |
320 MPa |
|
Elongasyon nan kraze (%) |
12 – 17% |
3.5 – 6.0% |
2.0 – 3.5% |
|
Dite (HBW) |
95 HBW |
80 - 90 HBW |
80 - 95 HBW |
|
Endèks machinabilite (6061=100) |
100 (debaz) |
80 (chips kout, ba burr) |
65 (Abrazif, mete zouti rapid) |
|
Chip mòfoloji |
Kontinyèl, boukle |
Segman, discontinuous |
Frajil, granulaire |
|
Seleksyon materyèl zouti |
Uncoated Carbide / TiB2 |
Micrograin Carbide / DLC |
PCD (Diamond) / Diamond-kouvwi |
|
Risk Porosite Entèn |
Zewo (100% dans) |
Ba a Mwayen (Kontraksyon) |
Mwayen a Segondè (gaz ak kontraksyon) |
|
Dechè materyèl bwit (billet vs jete) |
50% - 85% jenerasyon swaf |
10% - 25% jenerasyon swaf |
5% - 15% jenerasyon swaf |
Alyaj -espesifik CNC machinability: A356-T6 vs A380 vs ADC12 vs AlSi10Mg
Chwazi alyaj ki kòrèk la Distribisyon dikte vitès koupe (Vc), manje pou chak dan (fz), ak chwa pou yo koupe zouti substrate.

A356 / A356-T6 aliminyòm CNC D '
A356 (7.0% Si, 0.35% Mg) se alyaj prensipal la pou Distribisyon sab estriktirèl, Distribisyon envestisman, ak ba -presyon / gravite mwazi pèmanan.
· Pwopriyete machining:Nan kondisyon kòm -cast (F), A356 se gluan, ki gen tandans bati-bord moute (BUE) sou bouch zouti koupe. ApreA356-T6 D'tretman chalè solisyon ak aje atifisyèl (ki bay ~ 85 HBW), matris la vin di anpil. Silisyòm eutektik spherodizes, amelyore chip breakability ak pèmètjete fraisage aliminyòmak sifas pwòp fini jiska Ra 0.4 µm.
· Aplikasyon tipik:Knuckles sispansyon otomobil, ankadreman motè EV, parantèz ayewospasyal, ak lojman likid maren kote yo mande pou kenbe presyon ak duktilite estriktirèl.
A380 Die Distribisyon D'
A380 (8.5% Si, 3.5% Cu, 1.3% Fe max) se pi lajman espesifye segondè -distribisyon alyaj presyon nan depoze globalman.
· Pwopriyete machining:Kontni an kwiv ki wo (3.0% a 4.0%) ogmante dite alyaj ak fòs taye, pandan y ap Silisyòm bay likidite pandan gwo vitès -die ranpli. PandanA380 aliminyòm D', grenn Silisyòm prensipal aji tankou medya amann fanm k'ap pile. Zouti carbure tengstèn san kouvwi fè eksperyans akselere mete abrazif flank nan 200 a 400 pati.
· Solisyon zouti:Polycrystalline Diamond (PCD) foure ak moulen fen yo estanda pou gwo -volimA380 mouri Association D, miltipliye lavi zouti pa 15x a 30x sou carbure solid.
· Aplikasyon tipik:Kouvèti transmisyon otomobil, lojman zouti elektrik, koule chalè elektwonik, ak kò ponp. Pou gwo -patis volim, entegre milti-aks CNC fini ak Dazao aaliminyòm segondè -kapasite depoze presyondelivre maksimòm efikasite pri inite.
Altènatif Distribisyon Alliages: ADC12 ak AlSi10Mg
· ADC12 (JIS H 5302):Ekivalan a A380 ak estabilite dimansyon pi sere ak yon ti kras pi ba varyasyon kwiv. Lajman itilize nan manifakti presizyon Azyatik. Montre idantik modèl mete abrazif sou kouto fraisage ak tiyo.
· AlSi10Mg:Komen nan tou de ba-distribisyon presyon ak fabrikasyon aditif (DMLS/SLM). Ofri machinabilite balanse ak mete zouti modere; mande pou kouto byen file pozitif-ranto pou anpeche smeading pandan ba-koupe fini.
Vitès, Feeds, ak Paramèt zouti rekòmande
|
Alyaj |
Operasyon CNC |
Zouti Substra / Kouch |
Koupe vitès Vc(m/min) |
Manje pou chak dan fz(mm/z) |
Pwofondè axial ap(mm) |
Livrezon likid refwadisman |
|
A356-T6 |
Fraisage figi |
Micrograin Carbide (San kouvwi / DLC) |
600 – 1200 |
0.10 – 0.20 |
1.0 – 2.5 |
Inondasyon (6-8% emulsyon) |
|
A356-T6 |
Fen fraisage (Kontou) |
Solid Carbide (3-fif, 45 degre Helix) |
400 – 800 |
0.06 – 0.12 |
2.0 – 6.0 |
Inondasyon / Gwo-Presyon |
|
A356-T6 |
Perçage (Soli) |
Carbide (Pwen 130 degre, TiAlN/DLC) |
120 – 250 |
0.12 – 0.25 |
Atravè twou |
Refwadisman Entèn (Pi gwo pase oswa egal a 20 Bar) |
|
A356-T6 |
Tape |
HSS-E-PM / Carbide Form Tap |
15 – 35 |
Anplasman (P) |
2.0 × DMax |
Semi-Lubrifyan sentetik |
|
A380 / ADC12 |
Fraisage figi |
PCD (Diaman polikristalin) |
1000 – 2500 |
0.12 – 0.25 |
0.5 – 1.5 |
Inondasyon oswa MQL |
|
A380 / ADC12 |
Fraisage fen (Mi) |
PCD-Point / Diamond-Kouti Carbide |
600 – 1400 |
0.05 – 0.10 |
1.0 – 4.0 |
Inondasyon / Gwo-Presyon |
|
A380 / ADC12 |
Perçage (Soli) |
Solid Carbide (Dyaman-kouvwi) |
100 – 180 |
0.08 – 0.18 |
Atravè twou |
Refwadisman Entèn (Pi gwo pase oswa egal a 30 Bar) |
|
A380 / ADC12 |
Threading |
Solid Carbide Thread Mill (PCD/DLC) |
80 – 180 |
0.04 – 0.08 |
Full Profile |
Gwo-Bwouya/Inondasyon Presyon |
Aboutik kritik-Mòd echèk etaj ak alèjman DFM nan machining pati jete
Echèk pwodiksyon nanD' pati aliminyòm jeteraman soti nan erè pwogram brit. Olye de sa, pousantaj bouyon yo ogmante akòz anomali mikwostriktirèl, chanjman datum, ak zouti koupe dinamik mete inik nan alyaj jete. Anba a gen twa mòd echèk manifakti kritik yo rankontre nan gwo -pwodiksyon volim ak pwotokòl jeni Dazao aplike pou elimine yo.

Mòd Echèk 1: Porosite anba sifas ki ekspoze nan O-ring Sele Ridges
Pwoblèm nan
Gwo-moul moulen presyon montre yon po ekstèn dans, frèt (0.3 mm a 0.6 mm epè). Lè yon kouto fraisage CNC machin yon renur O-bag oswa fas-kanal sele nan yon pwofondè de 1.0 mm a 1.5 mm, li koupe dirèkteman nan fwontyè sa a frèt nan zòn nan kontraksyon solidifikasyon ak pyèj gaz.
Pandan ke Distribisyon an anvan tout koreksyon pase enspeksyon vizyèl ekstèn, sifas machin lan revele mikwo -vide (0.05 mm a 0.30 mm dyamèt). Anba tès espektwomèt mas elyòm nan 3.0 bar, vid ki ekspoze sa yo kreye chemen koule ki depase papòt tipik otomobil 1 × 10.−6 mbar⋅L/s.
Solisyon Jeni a
1. Optimizasyon zouti ak pòtay:Nan konsepsyon mwazi depoze, Dazao mete broch peze idwolik sou patwon sele kritik yo. Aktive PIN la peze pandan faz solidifikasyon an aplike presyon lokal (jiska 120 MPa), efondre pòch gaz entèn yo anvan friz konplè.
2. Limitasyon Stock Machining:Limite nominal alokasyon pou machin aliminyòm jete sou fas sele a yon maksimòm de 0.40 mm. Sa a prezève kouch ki pa-pore frèt la.
3. Anaerobik vakyòm enpregnasyon:Pou konpozan sab oswa gravite jete A356 kote yo mande machin nan gwo twou san fon, pati yo sibi fekondasyon vakyòm pou chak ASTM C1580 / MIL-I-17563C lè l sèvi avèk rezin polymère thermoset anvan dènye pase CNC fini.
Mòd echèk 2: Drift dam ak varyasyon epesè miray soti nan ang bouyon ak separasyon flash
Pwoblèm nan
Distribisyon kri pa posede kare, sifas plan. Yo prezante 1∘a 2∘ang bouyon pou fasilite ekspilsyon soti nan mouri asye a, ansanm ak varyasyon liy separe jiska ± 0.35 mm kòm zouti mouri mete. Aplikasyon apwopriye nanaliminyòm CNC D 'prensip konsepsyonpandan etap nan modèl CAD se nesesè yo etabli datum sib fonksyonèl.
Lè yon estanda CNC vise kranpon dirèkteman sou ang bouyon jete anvan tout koreksyon, de erè rive:
· Eleman nan fè eksperyans yon vektè baskile anlè pandan aksyon kranpon idwolik.
· Sistèm kowòdone travay etabli (X0,Y0,Z0) chanjman an parapò ak nwayo jete entèn yo, sa ki lakòz epesè miray apre machin nan tonbe anba limit jeni minimòm (egzanp, eklèsi soti nan 3.0 mm a 1.2 mm, ki mennen nan echèk estriktirèl anba presyon pete).
Solisyon Jeni a
1. Kousinen sib yo jete:Konsepsyon espesifik, ki pa -tansin sib done fonksyonèl (pa ASME Y14.5-2018) nan mwazi an depoze. Kousinen sa yo pozisyone lwen liy separasyon an ak kote broch ejector yo.
2. De -Achitekti machinn etap:
· Op 10:Kranje sou sifas jete ki pa-kritik; sèvi ak yon sèl -pwen pou netwaye ak kalifye twa kousinen prensipal yo.
· Op 20:Chèche eleman an dirèkteman sou blòk memo datum usinage yo lè l sèvi avèk broch ki fè tèt di lokalize ak machwa vis ki santre pwòp tèt ou-pou tout twou ak koupe kontou ki enpòtan yo.
3. Sou-Machin Sonde:Atravè presizyon nou an5-aks CNC D' sèvisliy, Dazao entegre sond optik Renishaw pou mezire pozisyon karakteristik Distribisyon dinamik, egzekite macro-orè kowòdone varyab (G54.1 P1) anvan koupe chemen angaje yo.
Mòd Echèk 3: Final-Operasyon Tap Breaking soti nan Silisyòm Inclusions
Pwoblèm nan
Nan gwo-volimA380 aliminyòm D', koupe tiyo souvan kraze sou twou avèg pandan etap final la nan sik D '. Yon tiyo M4 oswa M5 ki kase ki entegre andedan yon depoze chè rejte Distribisyon anvan tout koreksyon an plis tout tan sik CNC akimile.
Kòz la se métallurgique: pandan koule metal fonn, kristal prensipal Silisyòm ak entèmetal fè (-Al5Zegwi FeSi) separe nan zòn nwayo ki ralanti-kote twou yo komanse fouye. Kòm yon estanda HSS koupe tiyo koupe fil entèn, enklizyon difisil sa yo chip mikwo-koupe bor yo nan tiyo a, jenere Spikes koupl ki depase fòs la taye torsional nan zouti a.
Solisyon Jeni a
1. Fraisage Fil sou Tapping:Pou gwosè twou ki pi gran pase M4 oswa ki egal a, ranplase tiyo koupe ak carbure solid oswa dyaman-kouvwi moulen fil. Si yon moulen fil fè eksperyans mete, li pa pral sezi nan twou a; li tou senpleman retire san yo pa kraze eleman an.
2. Fòm Tapping (Fòmasyon Fwad):For ductile cast alloys (such as A356-T6 with elongation >5%), sèvi ak woulo-wobinè fòm olye pou yo koupe tiyo. Tapping fòm deplase metal olye ke koupe li, jenere pi fò koule grenn alantou rasin fil epi elimine blokaj evakyasyon chip nan twou avèg.
Jeni Standards pou jete aliminyòm D' alokasyon ak CNC Tolerans
Bon alokasyon dejete aliminyòm MACHINING stockbalanse lavi zouti, tan sik, ak entegrite eleman. Depase stock ogmante tan koupe ak ekspoze porosite; stock ensifizan mennen nan sifas jete nwa ki pa netwaye.

Gid alokasyon pou machining pa metòd Distribisyon
· Gwo-Distribisyon Die Presyon (HPDC):Dwe alokasyon pou machinn dwe fèt nan 0.5 mm a 1.0 mm. Ranje sa a prezève kouch frèt ki gen gwo -dansite ekstèn la pandan y ap bay ase angajman pou yon sèl-pase fraisage fini.
· Ba-Presyon ak gravite Distribisyon mwazi pèmanan:Alokasyon pou D 'se mete nan 1.5 mm to2.5 mm pou kont pou ekspansyon mwazi tèmik ak chanjman nwayo.
· Distribisyon sab:Alokasyon pou machining mande pou 3.0 mm a 5.0 mm pou akomode varyasyon kontraksyon sab ak klè enklizyon oksid sifas ki graj.
Tolerans D' Achitab
Reyalizesere aliminyòm CNC D' toleransmande pou kontablite modil lastisite (E≈71 GPa) ak koyefisyan ekspansyon tèmik (≈21 a 24×10).−6/ K) nan alyaj aliminyòm:
· Dyamèt twou:Perçage estanda bay ISO IT9 a IT10. Ajoute yon alésaj carbure oswa yon pasaj raz presizyon toujou reyalize ISO H7 (+0.012/−0.000 mm pou mwens pase oswa egal a 18 mm dyamèt).
· Flatness figi:Gwo -vitès vole-koupe lè l sèvi avèk foure essuie-glace PCD reyalize 0.020 mm plat sou 300 mm span, bay pase brut ak fini yo divize pou jere detant blocage.
· Rugosité sifas:Avèk aparèy rijid ak awozaj -wo presyon,jete sifas aliminyòm finiriveRa0.4 µm a 0.8 µmsou figi freze akRa 0.2 µmsou bon -journal portant anwiye.
Machining Allowance ak Tolerans Kapasite Matrice
|
Distribisyon Metòd |
Estanda D' Alokasyon (mm) |
Minimòm epesè miray (Post-CNC) |
Tolerans tipik: lineyè (mm) |
Tolerans ki ka reyalize (raz) |
Rugosité sifas (Ra, μm) |
|
Gwo-Presyon Die Cast (A380) |
0.5 - 0.8 mm |
1.5 mm |
± 0.025 mm |
ISO H7 (± 0.010 mm) |
0.4 – 0.8 |
|
Mwazi pèmanan gravite (A356-T6) |
1.5 - 2.0 mm |
2.5 mm |
± 0.035 mm |
ISO H7 (± 0.010 mm) |
0.4 – 0.8 |
|
Distribisyon sab (A356) |
3.0 - 5.0 mm |
4.0 mm |
± 0.050 mm |
ISO H8 (± 0.018 mm) |
0.8 – 1.6 |
|
Distribisyon Envestisman (Alyaj Al) |
0.8 - 1.2 mm |
1.2 mm |
± 0.020 mm |
ISO H6/H7 (± 0.008 mm) |
0.2 – 0.6 |
Koupe zouti seleksyon ak pwotokòl livrezon awozaj pou jete aliminyòm CNC D '
Opere nan vitès koupe ki wo san yo pa distòsyon tèmik oswa zouti gumming mande pou seleksyon substrate zouti egzak ak livrezon likid.
1. Zouti Materyèl Estrateji
· Diamond polikristalin (PCD):Zouti PCD yo obligatwa pou volim kontinyèl mwayen-a-woA380 mouri Association D. Segondè dite dyaman (5000-8000 HV) reziste fwotman nan matris Silisyòm 9.5%. Moulen figi PCD ka opere nan vitès koupe (Vc) jiska 3000 m / min ak lavi kwen depase 50,000 pati.
· Diamond-Tankou Kabòn (DLC) Carbide kouvwi:Pou kous kout ak 5-aks 3D kontou nan A356-T6 kote jeyometri PCD limite, DLC-kouvwi micrograin carbure end mills bay yon koyefisyan friksyon ultra-ba (μ).<0.1), preventing chip adhesion and edge buildup.
· Karbid Micrograin san kouvwi:Apwopriye pou pwototip ak alyaj ki ba-Silisyòm jete lè yo taye ak yon figi ultra-pile, poli (Rz<0.05 µm) and positive shear geometry (15∘rive 20∘rato radial).
2. Kinematik fraisage
Toujou anplwayemonte fraisage (desann fraisage). Fraisage konvansyonèl fòse kwen koupe zouti a fwote nan sifas travay la-distribisyon, oksid-distribisyon ki rich nan zewo epesè chip anvan koupe kòmanse, ki mennen nan mete rapid flan. Grenpe fraisage antre nan koupe a nan epesè chip maksimòm, taye pwòp anba sifas la Distribisyon ak dirije chalè nan chip la olye ke pati nan.

3. Chimi awozaj ak paramèt presyon
· Kalite emulsyon:Sèvi ak likid semi-sentetik oswa totalman sentetik ak aditif ki gen gwo lubrisite ester ki fòme espesyalman pou alyaj ki pa-fèr.
· Konsantrasyon:Kenbe konsantrasyon estrikteman ant8.0% ak 10.0%. Konsantrasyon ki anba a 6% lakòz soude chip, bon jan kalite fil pòv, ak rupture tiyo; konsantrasyon ki pi wo a 12% lakòz likid kimen ak tach sou sifas jete anvan tout koreksyon.
· Kontwòl pH:Kenbe pH likid refwadisman nan8.5 a 9.2. Yon pH ki pi wo a 9.4 lakòz oksidasyon chimik (tach gri fonse) sou sifas aliminyòm anvan tout koreksyon.
· Atravè-Awozaj Spindle (TSC):Operasyon perçage sou aliminyòm jete mande pou gwo -presyon nan-refwadisman koton (Pi gwo pase oswa egal a 20 a 40 bar) pou fòse chips ki pa kontinyèl soti nan kavite gwo twou san fon, anpeche koupe chip ak sezi zouti lokalize.
Pri-Chad Desizyon Volim: Kilè pou Tranzisyon soti nan Billet CNC pou Jete + CNC
Ekip akizisyon yo dwe evalye kote pwen kwazman pri inite a ye lè yo konpare plen CNC kochon-soti nan billet 6061-T6 kont louvri yon mwazi depoze ak egzekite segondè.jete aliminyòm CNC fini.
Chofè Ekonomik kle yo
1. Pousantaj Itilizasyon Materyèl (Achte-a-Rapò Vol):Si yon eleman fini peze 1.2 kg men li mande pou yon billet solid 6.0 kg nan machin (pèt materyèl 80% kòm swaf), segondè machin jete diminye itilizasyon materyèl bwit a 1.5 kg, bay ekonomi imedya machandiz anvan tout koreksyon.
2. Tan Sik D':Fraisage yon lojman elektwonik ki fèmen soti nan billet solid ka mande pou 45 minit sou yon machin 4-aks. Machining sèlman pwen yo aliye fonksyonèl ak fas sele sou yon Distribisyon mouri pran 4.5 minit, libere kapasite machin diz fwa.
3. Amortissement Tooling (NRE):Moule Diecasting koute ant $8,000 ak $45,000 depann sou kavitasyon ak konpleksite. Mwazi pèmanan koute $4,000 a $15,000.
Konparezon pri ak tan plon atravè pwodiksyon kouri
|
Pwodiksyon Kantite |
Wout fabrikasyon |
Zouti / Pri NRE |
Pyès-Kou Inite Pati |
Tan plon total (premye livrezon) |
Pi bon aplikasyon anfòm |
|
1 - 50 Pati |
100% Solid Billet CNC (6061-T6) |
$0 |
$180 – $320 |
1-2 semèn |
Pwototip Fonksyonèl ak Pre-seri |
|
50 - 300 Pati |
Sand Cast (A356) + Segondè CNC |
$2,500 – $5,000 |
$75 – $120 |
3-4 semèn |
Ba-Volim Endistriyèl ak Konstriksyon Pilòt |
|
300 - 1,000 Pati |
Gravite pèmanan mwazi + CNC |
$5,000 – $12,000 |
$40 – $65 |
4 - 6 semèn |
Mwayen-Manipsyon likid volim / parantèz |
|
1,000+ Pati |
Gwo -Presyon Die Cast (A380) + CNC |
$12,000 – $35,000 |
$18 – $32 |
6 - 8 semèn |
Pwodiksyon an mas Otomobil / Elektwonik |
Dazao Single-Sous Avantaj la
Lè apwovizyone Distribisyon soti nan yon sèl machann ak CNC D 'nan yon lòt, diskisyon bon jan kalite inevitableman leve: boutik machin blame Distribisyon porosite pou rupture zouti ak fwit, pandan y ap fondri blame boutik la machin pou manje agresif ak aliyman datum.
Xiamen Dazao machin kontwole tou de etaj fondasyon an ak atelye CNC machin presizyon anba yon do-kay. Konsèpteur mwazi nou yo travay dirèkteman ak ekip pwogramasyon CNC nou yo pou fè aliman liy separasyon yo, antre pòtay yo, kousinen datum, ak chill pins ak chemen zouti 5-aks yo, garanti tout dimansyon ak konfòmite presyon-sere.
Lis verifikasyon sourcing ak FAQ Jeni PAA
Akizisyon & DFM Jeni Checklist
Anvan yo lage lòd acha pou machining pati aliminyòm jete, verifye desen sa yo ak paramèt spesifikasyon:
Distribisyon alyaj ak tanperaman konfime:Ekspliziteman sonje klas alyaj (egzanp, A356-T6, A380, ADC12) ak kondisyon tretman chalè sou enprime.
Distribisyon vs Machining Dam defini:Konfime ke pwen sib done (A,B,C) yo sitiye sou menm bò mwazi solid, evite liy separasyon an.
Fwontyè Stock Machining Espesifye:Mete alokasyon pou stock D 'a 0.5-0.8 mm pou HPDC oswa 1.5-2.0 mm pou mwazi pèmanan.
Tès Presyon & Limit Akseptasyon Porosite:Defini kritè akseptasyon pou chak radyografi referans ASTM E505; espesifye elyòm oswa lè-anba-presyon tès dlo (pa egzanp, 3.5 bar ak mwens pase oswa egal a 0.5 sccm pousantaj koule).
Fini sifas (Ra) Releve:Defini valè Ra separeman pou sifas kòm-jete (tipikman Ra 3.2–6.3 µm) ak sifas machin CNC (Ra 0.4–1.6 µm).
Post-Finasyon Sifas machinn:Idantifye kondisyon pou anodize klè/nwa (mande pou alyaj silikon ki ba -tankou A356 pou koulè konsistan), konvèsyon chromat (MIL-DTL-5541), oswa kouch poud.

FAQ
01.Ki jan ou ka sispann zouti carbure soti rapidman lè fraisage aliminyòm jete A380?
02.Poukisa gen renur O-masinen nan pati pyès ki nan jete mouri yo echwe tès elyòm koule?
03.Ki jan yo ka elimine rupture tiyo nan ti twou avèg sou depoze A380?
04.Ki sa ki lakòz yon miray mens-kase aliminyòm jete defòme apre CNC debloke?
05.Poukisa kite yon pi gwo alokasyon D' sou depoze aliminyòm lakòz domaj pati?
06.Poukisa anodize pwodui sifas gri fonse oswa tach sou aliminyòm jete machin?