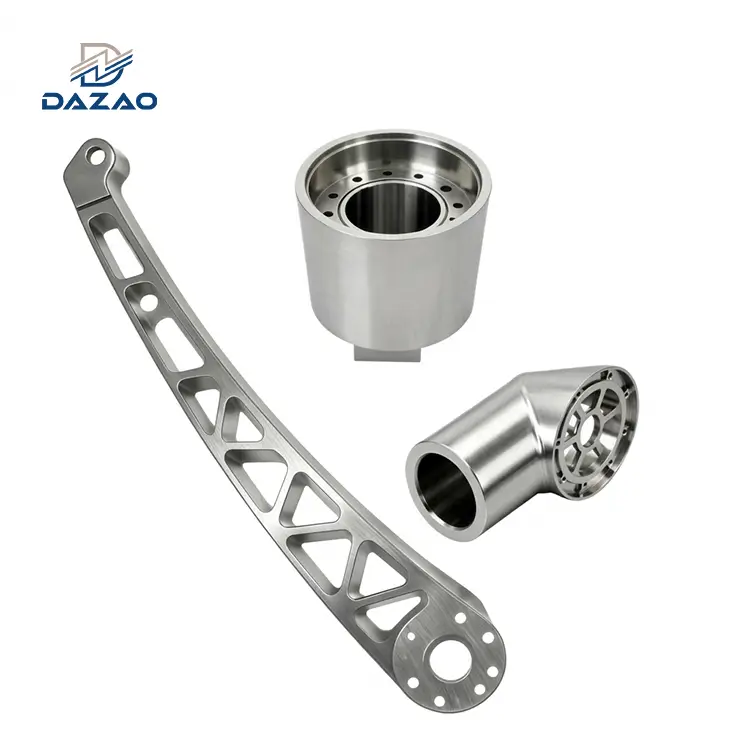
Chwazi antjete vs billet aliminyòmse yon desizyon fabrikasyon achitekti ki gouvène pa volim pwodiksyon, konpleksite jeyometrik, papòt estrès entèn, ak pwofil chaj dinamik. Pandan kebillet aliminyòm vs jete pati aliminyòmmontre pwopriyete metaliji diferan: fòjebillet oswa jete aliminyòm pou pati CNCofri koule grenn anile -gratis ak fòs fatig siperyè rupture (R=-1), tandiske tou pre-netjete vs billet aliminyòm pou pwodiksyon andiminye pousantaj retire materyèl jiska 75% nan echèl la.
Sepandan, desizyon apwovizyone souvan kraze sou varyab boutik-etaj: soulajman estrès entèn billet ki lakòz mens-mi pòmdetè-chipping, derive done pandan segondè.billet vs jete aliminyòm D ', ak mikwo-powozite anba sifas ekspoze pandan dènye fraisage fil. Konfòme ak pwouveendistriyèl aliminyòm CNC D' pratikasire bon jan kalite konsistan. Anba la a se kad evalyasyon operasyonèl Dazao Machinery itilize atravè robotik presizyon, tren motosiklèt otomobil ak pwogram ekipman semi-conducteurs.

Microstructure & Forming: Jete aliminyòm vs Billet aliminyòm dinamik
Evalyasyon teknik nanjete aliminyòm vs aliminyòm billetkòmanse nan fwontyè chanjman faz la. Stock aliminyòm fòje (billet, plak, ak ba ekstride) sibi deformation plastik grav pandan depoze kontinyèl, woule cho, oswa ekstrizyon. Pwosesis mekanik sa a kraze estrikti dendritik jete, fèmen vid gaz, ak aliman patikil faz segondè yo sou aks prensipal k ap travay la.
Alyaj aliminyòm jete (tankou A356, A380, ak ADC12) solidifye dirèkteman nan faz fonn nan yon kavite mwazi. Mikrostruktur la dikte pa pousantaj refwadisman lokal yo, gradyan solidifikasyon, ak dinamik nikleyasyon. Sa kreye distenk kontrent fizik ak operasyonèl lè usinage billet vs konpozan aliminyòm jete.
Koule Grenn kont Vide Dendritik: Poukisa Pati Aliminyòm Billet reziste Mikwo-Fant
· Billet fòje (Al6061-T6, Al7075-T6):Ekstrude oswa woule billet prezante yon koule grenn kontinyèl, direksyon. Dansite materyèl la rive nan 100% nan limit teyorik (2.70 g / cm3pou 6061). Absans antrennman gaz ak kontraksyon solidifikasyon garanti fwontyè presyon inifòm, fè pati aliminyòm billet chwa prensipal la pou chanm vakyòm, manifoul idwolik, ak ultra-wo -vakyòm (UHV) aplikasyon semi-conducteurs.
· Fòmasyon jete (A356-T6, A380, ADC12):Distribisyon gravite, depoze sab, ak gwo -distribisyon presyon (HPDC) etabli yon rezo kristal dendritik ekaks. Kontraksyon solidifikasyon fèt nan entèseksyon epè ak mens -seksyon transvèsal. Solibilite idwojèn desann byen wo nan likid (0.7 cm3/100g) solid (0.04 cm3/100g), kite mikwo-porozite nan limit grenn yo. Menm ak degaze ak vakyòm-depoze asistans, mikwo-kontraksyon rete yon varyab estatistik ki gouvène pa radyografi referans ASTM E155.
Soustraktif CNC Fraisage vs Net-Fòm Outil kontrent
Chemen jewometrik la gouvène pati ekonomi. Machining billet vs konpozan jete reprezante yon batay ant aksè zouti ak bouyon fizik:
1. Soustraktif CNC Fraisage (Billet):Itilizeentegre ak presizyon CNC D' sèvisak chemen zouti 5-aks pèmèt clearance undercut, zewo ang bouyon (0∘), internal intersecting fluid channels, and deep, thin-walled rib matrices. The limitation is raw tool accessibility, spindle clearance, and cutter aspect ratio (L/D>5 pwovoke devyasyon ak koze).
2. Toupre-Jeyometri Net Cast:Distribisyon bay sifas koube konplèks, pasaj entèn tortu atravè nwayo sab pou sakrifis, ak mas-otimize fòm esansyèl san fatra materyèl. Sepandan, zouti mande pou ang bouyon 1.0∘rive 3.0∘, minimòm epesè miray inifòm (Pi gran pase oswa egal a 2.5 mm pou sab/gravite, Pi gran pase oswa egal a 1.2 mm pou HPDC), ak jenere filèt entèn (R Greater pase oswa egal a 1.5 m) pou anpeche cho chire pandan solidifikasyon.
Sifas Entegrite & Anodizing: Silisyòm kontni pèlen an nan alyaj jete
Konpòtman konvèsyon sifas se yon divizyon esansyèl lè evalyelè yo sèvi ak aliminyòm billet vs aliminyòm jete:
· Billet (6061/7075):Kontni Silisyòm ba (Si mwens pase oswa egal a 0.8%) pèmètpresizyon sifas aliminyòm fini ak kapasite anodizeanba MIL-A-8625 (Type II dekoratif ak Kalite III hardcoat), ki bay fini optik inifòm ak vòltaj pann dyelèktrik ki depase 1000V. Brutalizasyon sifas ka rive jwenn Ra 0.4 μm (16 μin) dirèkteman nan file koton machin lan.
· Alyaj jete (A356, A380, ADC12):Distribisyon yo gen fraksyon segondè Silisyòm (7.5% a 12.0% Si) pou diminye viskozite fonn epi redwi fann cho pandan depoze. Pandan marinated asid ak anodize, patikil Silisyòm elemantè ensolubl presipite sou sifas la, sa ki lakòz yon patina inegal, gri fonse, tach. Presyon segondè -distribisyon anpoul souvan pandan 60 la∘C rive 90∘C sele beny akòz ekspansyon pòch lè sub-sifas ki kwense yo.
Tablo 1: Konparezon Mikwostrikti, Chimi, ak Machining Paramèt
|
Paramèt Jeni |
Forje Al6061-T6 (Billet) |
Forje Al7075-T6 (Billet) |
Cast A356-T6 (Mwazi pèmanan) |
Jete ADC12 (Mouri segondè-Presyon) |
|
Metòd Fòme Prensipal |
Dirèk extrusion / cho woule |
Woule cho / Forge |
Mwazi pèmanan gravite |
Gwo-Presyon Die Casting |
|
Konpozisyon nominal |
Al-1.0Mg-0.6Si-0.28Cu |
Al-5.6Zn-2.5Mg-1.6Cu |
Al-7.0Si-0.35Mg-0.2Fe |
Al-11.0Si-2.5Cu-0.3Mg-1.0Fe |
|
Dansite materyèl (g / cm3) |
2.70 |
2.81 |
2.68 |
2.74 |
|
Entèn Vid / Risk Porosite |
0.0% (NDT klas 1 solid) |
0.0% (NDT klas 1 solid) |
ASTM E155 Nivo 1-2 |
ASTM E155 Nivo 3-4 |
|
Tipik kòm-Machine Ra |
0.4 μm (16 μin) |
0.2 μm (8 μin) |
0.8 μm (32 μin) |
1.6 μm (63 μin) |
|
Tip III Repons Anodize difisil |
Dite ki konsistan (60-65 HRC ekivalan) |
Segondè dite (lonbraj nwa an kwiv) |
Pòv (Dekolorasyon gri/jòn) |
Inakseptab (ti anpoul grav) |
|
Efikasite to retire materyèl |
Segondè (Vc=800 m/min) |
Segondè (Vc=600 m/min) |
Modere (Vc=400 m/min) |
Abrazif sou zouti (Vc=350 m/min) |
Billet vs jete aliminyòm D ': 3 koute chè boutik-Pyèj etaj
Pibliye manyèl jeni raman dokimante chofè bouyon yo te rankontre sou planche pwodiksyon an. Nan reyèl-manifakti nan mond lan atravè plizyè santèn pwogram, echèk apwovizyone ant jete ak billet aliminyòm trase tounen nan twa fenomèn fizik espesifik.

Soulajman Estrès Entèn: Billet Hogging & Thin-Wall Warpage
Yon erè komen nan mitan enjenyè konsepsyon se sipoze ke espesifye solid Al6061-T6 garanti estabilite dimansyon paske pa gen okenn domaj depoze. Plis granulaire D' detay ka fè referans a nan noudedye billet aliminyòm D' gid.
1. Mekanis la:Estanda Plak tanperaman T6 kenbe yon pwòp tèt ou -ekilibre pwofil estrès rezidyèl entèn: konpresyon sou po a deyò (≈-40 a -60 MPa), balanse pa tansyon nan nwayo a sant (≈+30 a +50 MPa).
2. Echèk la:Lè machinn pòch gwo twou san fon oswa estrikti miray mens-asimetri (tankou baie avyonik UAV oswa plato chasi robo), retire kouch konpresyon anwo a detwi ekilib sa a. Estrès tansyon nan nwayo ki rete a rale baz la anlè, sa ki lakòz konpozan plak long-defòme nan yon fòm koube (souvan devye pa 0.50 mm a 1.80 mm sou yon span 300 mm).
3. Kontre mezi etaj Dazao:
· Chanje akizisyon nan plak Al6061-T651 oswa Al7075-T7451, ki sibi yon detire mekanik kontwole 1.5% a 3.0% apre tretman chalè solisyon mekanikman soulaje jiska 85% nan estrès entèn yo.
· Aplike yon pwotokòl fini de -etap degrosaj-: machin ki graj tout pòch ki kite stock 0.8 mm, debloke vis la pou pèmèt gratis springback, re-kranpon anba koupl ki ba (mwens pase oswa egal a 15 N⋅m), epi egzekite pas final yo.
Datum Drift & Nwayo Chanjman nan Segondè Jete CNC Operasyon
Enjenyè yo evalye operasyon segondè machining jete souvan fè eksperyans bouyon pozisyon lè machinn jete vid lè l sèvi avèk lojik kowòdone billet. Konfòme ak estandajete aliminyòm CNC D' pwotokòlobligatwa pou estabilize pwodiksyon an.
1. Mekanis la:Distribisyon sab ak moule mwazi pèmanan yo sijè a varyasyon etap liy separasyon (± 0.4 mm a ± 0.8 mm pou chak ISO 8062-3 DGT), varyasyon cône bouyon, ak flote tèmik nwayo pandan metal vide.
2. Echèk la:Sere yon blank jete sou sifas jete anvan tout koreksyon lè l sèvi avèk twa-machwè estanda oswa machwè vis plat kreye yon done machin ki pa ka repete (G54). Lè raz kote yo pote jounal oswa fraisage fas sele, chemen kouto yo aliman ak aks machin olye ke mas miray jete a, sa ki lakòz epesè miray inegal (egzanp, 1.2 mm sou yon bò, 2.8 mm sou bò opoze a), mi mens, kase twou tiyo, oswa kase nan -twou.
3. Kontre mezi etaj Dazao:
· Pa janm lokalize sou liy separasyon yo. Entegre twa kousinen zouti ki soulve, ki pa-fonksyonèl (10 mm × 10 mm) dirèkteman nan konsepsyon zouti jete pou sèvi kòm dedye prensipal 3-2-1.
· Deplwaye sou-machin Renishaw touche-deklanche woutin sonde pou fè pi bon-kalkil karakteristik ki anfòm nan plizyè pwen referans jete anvan deklanche koupe fini kritik.
Porosite soutèren: miltiplikatè fatra -etap an reta nan machin jete
Bouyon ki pi chè a rive lè yo rejte yon depoze nan etap final D'.
1. Mekanis la:Distribisyon solidifye soti nan sifas mwazi anndan an. Po sifas ekstèn lan (1.0 mm a 1.5 mm) refwadi rapidman, fòme yon kouch frèt ki dans, ki anile-gratis. Sant patwon epè solidifye dènye, pyèj gaz ki fonn ak kontraksyon mikwo-vide.
2. Echèk la:Yon enjenyè desine yon renur bag O-oswa yon fil pò M10x1.0 presyon- ki egzije yon plonje 3.0 mm pwofondè. Zouti CNC la koupe tou dwat nan po a dans epi ekspoze nwayo a pore. Pati a imedyatman echwe tès koule presyon pouri (pi gran pase oswa egal a 1.0 × 10⁻⁴ mbar⋅L/s), rann tout tan machin CNC en, fraisage fil, ak lavi zouti yon total ekri -.
3. Kontre mezi etaj Dazao:
· Pou sifas ki poze sele likid-, aplike yon alokasyon maksimòm de 1.0 mm sou desen an depoze pou evite kraze nan kouch frèt la.
· Mandate vakyòm fekondasyon (pa MIL-I-17563C Klas 1/3 ak anaerobik polymère thermosetting) kòm yon etap operasyonèl estanda apre machin CNC ki graj men anvan finalman dyaman fini fraisage.

Billet vs jete aliminyòm fòs: Estatik Sede vs dinamik Fatig
Lè w presizebillet vs jete fòs aliminyòm, valè nominal fèy done bay yon foto enkonplè. Konpozan monn reyèl-fè fas a fatig siklik milti-axial, chaj enpak, ak fluctuations tèmik.
Gwo-Fatig Sik (HCF) Knockdowns & Notch Sensibility (Kt)
· Estatik fòs:Al6061-T6 billet bay nan 276 MPa ak yon ultim fòs rupture (UTS) nan 310 MPa. Premium aerospace-klas Al7075-T6 reyalize yon sede nan 503 MPa ak UTS nan 572 MPa. Nan contrast, jete A356-T6 sede nan 165 a 185 MPa ak yon UTS nan 230 a 260 MPa.
· Gwo -Fatig dinamik sik:Anba tansyon siklik-konpresyon chaj (R=-1, 107sik), alyaj jete montre gwo kraze fatig. Mikwo-vide yo ak plak zegwi Silisyòm frajil yo aji kòm monte estrès entèn (KtPi gran pase oswa egal a 3.0), kòmanse mikwo-fant nan nivo estrès desann nan 50 a 60 MPa. Wrought 6061-T6 kenbe yon limit andirans fatig nan 95 a 100 MPa, pandan y ap 7075-T6 soutni 160 MPa.
Feblès plak anizotwòp (Z-aks) kont entegrite izotwòp jete
· Anizotropi Billet (Vininabilite aks Z-):Plak lou woule posede pwopriyete mekanik direksyon. Pandan ke lonjitidinal (L-aks) ak transvèsal (LT{-aks) matche ak fèy espesifikasyon estanda, kout {-transverse (ST / Z-aks, jiska {-epesè) elongasyon desann soti nan 12% nan osi ba ke 2.5% a 4.0%, ak ka zo kase ka zo kase.IC) tonbe jiska 35%. Aplike charj rupture segondè atravè epesè plak la ka deklanche delaminasyon oswa twò bonè taye frajil.
· Distribisyon izotropi:Solidifikasyon san woule direksyon an rezilta nan pwopriyete mekanik quasi-izotwopik. Yon sipò estriktirèl jete nan A356-T6 bay fòs sede inifòm ak elongasyon atravè aks X, Y, ak Z, senplifye simulation estrès FEA anba chaj milti-direksyon.
Konpwomi konsepsyon jeneratif: kavite entèn vs mas ang bouyon
· Konsepsyon jeneratif modèn kreye òganik, chemen chaj skelèt. Machining yon koup transvèsal kontinyèl, fèmen, kre{1}}ki soti nan yon billet solid mande pou desen fann-pati, goujon aliyman, ak O-ring/soude jwenti.
· Distribisyon (espesyalman mwazi semi-pèmanan oswa depoze envestisman ak nwayo seramik / sab idrosolubl) ka pwodwi monolitik, chanm ki fèmen. Sepandan, webbing louvri jete mande pou 1.5∘rive 2.0∘ang bouyon, ki epesis kòt-poch gwo twou san fon epi li ka ajoute 8% a 15% tounen nan mas eleman nèt la konpare ak yon estrikti billet mens-mi ak zewo-ribye vètikal.
Tablo 2: Pèfòmans mekanik anba rejim chaj estatik ak dinamik
|
Pwopriyete mekanik |
Al6061-T6 Billet |
Al7075-T6 Billet |
Cast A356-T6 (Sab) |
Cast A356-T6 (Mwazi pèmanan) |
Jete ADC12 (HPDC) |
|
Fòs Sede, Rp0.2(MPa) |
276 |
503 |
165 |
185 |
160 |
|
Ultim fòs Tensile, Rm(MPa) |
310 |
572 |
230 |
260 |
310 |
|
Allongement nan kraze,A(%) |
12.0% |
11.0% |
3.5% |
5.0% |
1.5% - 2.0% |
|
Fòs fatig (107sik, R=−1,MPa) |
96 |
160 |
55 |
65 |
42 |
|
Severite frakti,KIC(MPa⋅m1/2) |
29.0 |
25.0 (L-Dir) / 18.0 (ST{-Dir) |
16.0 |
18.5 |
12.0 |
|
Dite Brinell (HBW) |
95 |
150 |
70 |
80 |
85 |
|
Direksyon Inifòmite |
Anizotropik (defonse aks Z-) |
Anizotropik (segondè ST sansiblite dan) |
Quasi-izotwopik |
Quasi-izotwopik |
Quasi-izotrop (Po dans sèlman) |
Billet vs jete Aliminyòm Pri: Volim Breakeven & TCO Pann
Evalyasyon akizisyon debillet vs jete pri aliminyòmsouvan echwe paske ekip yo kalkile mas materyèl miltipliye pa pri tach ingot pandan y ap inyore pèt sede operasyonèl. Pri total de pwopriyetè (TCO) nan konpozan presizyon gouvène pa amortissement zouti, rapò jenerasyon chip, tan koton machin, ak apre -validasyon machinn anlè. Kalkile konfigirasyon ou kont etablialiminyòm CNC machining pri chofèbay previzyon debaz transparan.
Fòmil TCO: To Retire Materyèl (MRR) vs Amortizasyon zouti
Pri fabrikasyon inite konplè (Cunit) modle atravè ekwasyon sa a:

Ki kote:
· Czouti= Zouti difisil zouti asye mouri oswa pri modèl mwazi pèmanan ($0 pou billet; $4,500 a $45,000+ pou depoze mouri).
· N=Volim pakèt pwodiksyon total amortize.
· Mkriak Mbouyon= Inisyal mas blanch ak génére mas swap aliminyòm. Yon pati billet ki gen yon to 85% pou retire materyèl (MRR) achte 10 kg plak anvan tout koreksyon nan $ 4.80 / kg pou bay yon pati 1.5 kg fini, rekipere sèlman $ 1.40 / kg sou bato ki lach mouye.
· TCNC⋅Rfile koton= Tan machin miltipliye pa pousantaj chaj machin èdtan ($45/h pou 3-aks; $85 a $130/hr pou CNC milti-palèt 5-aks).
· Cposte= Segondè tretman tèmik, vakyòm résine fekondasyon, vibre ébavurage, ak verifikasyon sifas CMM.
· bouyon= Defo estatistik ak miltiplikatè pousantaj rejè (tipikman 0.5% a 1.5% pou billet; 4.0% a 9.0% pou depoze anvan tout koreksyon).

Jete Aliminyòm vs Billet Aliminyòm pou volim ki ba nan echèl mas
Nivo 1: 1 a 50 inite (pwototip rapid ak espesyalizasyon volim ba-)
· Chemen fabrikasyon:100% soustraktif CNC fraisage soti nan ba solid ekstrè oswa plak woule (Al6061-T651 / Al7075-T6) itilize gwo vitès milti-aks CNC fraisage.
· Chofè pri:Zewo depans zouti davans ($C_{\\text{tooling}}=$0). Tan plon se 3 a 7 jou travay. Espesifyejete aliminyòm vs aliminyòm billet pou volim ki banan faz sa a entwodui tan plon mwazi nan 5 a 8 semèn ak sanksyon NRE ki pa-amortize ki ogmante pou chak-depans inite w yo pa 300% a 800%.
Nivo 2: 50 a 500 inite (Zòn Gri volim Mid-)
· Chemen fabrikasyon:Optimize milti-aks gwo-masinage billet kontzouti rapid ak solisyon pwototip ki ba-volim(tankou 3D-moule sab enprime oswa zouti mèt semi-pèmanan).
· Chofè pri:Sa a se papòt ki pi konteste nan planifikasyon pwodiksyon an. Si konsepsyon an mande pou plis pase 65% retire materyèl, Distribisyon sab ak debaz netwayaj CNC kraze menm alantou 120 a 180 inite. Si gwo -zouti degrosaj ka reyalize pousantaj retire metal plis pase 600 cm3/ min ak vis senp 2-aks, billet rete finansye siperyè jiska 350 inite.
Nivo 3: 500 a 5,000+ Inite (Echèl Pwodiksyon Seri)
· Chemen fabrikasyon:Deplwayegwo -sèvis depoze aliminyòm presyonoswa gravite moule pèmanan depoze pè ak dedye milti-spindle CNC transfè liy fini.
· Chofè pri:Ekonomi materyèl anvan tout koreksyon ak redwi tan sik spindle domine ekonomi inite. Yon sik Distribisyon pran 45 a 90 segonn pou chak piki, diminye tan sik CNC soti nan 55 minit desann nan 4.5 minit nan done presizyon ak koupe figi sele. Depans zouti ($12,000 a $35,000) totalman amorti pou mwens pase $5.00 pou chak inite.
Design Freeze & ECO Risk: CAM Re-programmation vs Tooling Re-lavabo
Yon varyab kritik nan desizyon zouti se trase estabilite:
· Modifikasyon Pwogram CAM (Billet):Modifye yon modèl twou aliye, pwofondè twou kote yo pote, oswa epesè bòs nan yon pati billet mande sèlman 1 a 2 èdtan nan repwogram CAM ak mete ajou G-simulation kòd. Modifikasyon pati yo fè zewo depans zouti bouyon.
· Modifikasyon mouri (Distribisyon):Nan gwo presyon mouri -distribisyon, deplase yon kòt oswa ajoute materyèl mande pou machin egzeyat elektrik (EDM) oswa estriktirèl CNC soude sou foure asye zouti H13 fè tèt di (52 HRC). Si yon chanjman jeni retire materyèl nan yon fèmen nwayo oswa chanje yon epesè miray prensipal, tout kavite mouri a dwe refè, sispann pwodiksyon an pou 4 a 6 semèn.
Tablo 3: Simulation Ekilib ekonomik (Lojman aktè bra robotik, mas: 1.85 kg fini)
|
Varyab pwodiksyon |
Pakèt ki ba (15 inite) - Billet CNC |
Pakèt mitan (200 inite) - Billet CNC |
Pakèt mitan (200 inite) - Jete A356 + CNC |
Gwo pakèt (3,000 inite) - HPDC + CNC |
|
Inisyal zouti / pri mouri ($) |
$0 |
$0 |
$6,500 (Mwazi difisil gravite) |
$24,000 (Zouti HPDC milti-kavite) |
|
Pri materyèl bwit pou chak pati ($) |
$72.00 (12.5 kg 6061-T6 blòk) |
$62.00 (rabè pou achte an gwo) |
$14.50 (2.3 kg tou pre-nèt jete vid) |
$8.20 (2.1 kg ADC12 jete piki) |
|
Rekiperasyon materyèl bwit ($) |
-$12.50 (10.65 kg chips) |
-$11.20 (10.65 kg chips) |
-$0.55 (0.45 kg chips) |
-$0.30 (0.25 kg chips) |
|
CNC D' tan koton |
58 minit @ $85/h |
46 minit (chemen optimize) |
11 minit (Fini done sèlman) |
3.5 minit (aparèy dedye) |
|
CNC machining pri pou chak pati ($) |
$82.16 |
$65.16 |
$15.58 |
$4.95 |
|
Post-Pwosesan / Enpregnasyon / QA |
$15.00 (Tip II Anodize) |
$12.00 (Tip II Anodize) |
$18.50 (Enpregnasyon + E-rad) |
$7.80 (konvèsyon chimik + QA) |
|
Pri zouti amorti pou chak inite ($) |
$0.00 |
$0.00 |
$32.50 |
$8.00 |
|
Pri total inite reyalize ($) |
$156.66 |
$127.96 |
$80.53 |
$28.65 |
|
Tan pou preparasyon pou pwodiksyon an |
4 Jou ouvrab |
8 Jou ouvrab |
6 Semèn (Outil + Egzanp T1) |
10 Semèn (Validasyon PPAP) |
Jete vs Billet aliminyòm pou pwodiksyon: wout fabrikasyon ibrid la
Metòd pwodiksyon ki pi efikas pou konpozan metal konplèks se yon estrateji ibrid: depoze tou pre -pwofil nèt pou etabli anvlòp estriktirèl, chanèl refwadisman, ak mas esansyèl, ki te swiv pa gwo-aks CNC machining ak presizyon pou tolerans jeyometrik, fwontyè sele, ak montaj sinematik.
Dekouplage jewometrik: Kòm-Anvlòp jete vs Karakteristik CNC kritik yo
Aplike solidAliminyòm CNC D' direktiv konsepsyonpèmèt patisyon karakteristik lis atravè tranzisyon zouti:
· Kenbe kòm-Anvlòp jete:Jeyometri eksteryè aerodinamik, mas-fenèt soulajman, kadriyaj kòt estriktirèl, najwa dissipation chalè ki pa-sele, ak pasaj refwadisman likid entèn yo. Rejyon sa yo pwodui nan ISO 8062-3 (CT5 a CT7) tolerans, ki pa egzije tan koupe axe.
· Precision CNC machined Zòn:Portant jounal kenbestrik aliminyòm CNC D' tolerans(IT6/IT7 twou adapte), dinamik O -glann bag (Ra 0.8 μm max ak zewo kouto lay chatter), goup lokalize twou (± 0.008 mm sant-nan{-santre vre pozisyon), ak segondè -presyon sifas manifoul planar (Platite 015 mm).

Fèmen-masinage bouk: enstalasyon k ap flote ak nan-pwosesis CMM sonde
Pou elimine derive done ak dechèt-debaz chanjman, Dazao Machinery egzekite yon pwotokòl machinn bouk fèmen-pou espas vid jete:
1. Konpansasyon idwolik enstalasyon:Preforms jete yo sipòte sou rès nivelman esferik epi yo sere avèk aktè idwolik sekans milti-pwen. Sa a anpeche Distribisyon blocage devyasyon pandan gwo fraisage figi.
2. Sou-Machin Sonde atravè Algoritm Macro:Sou-Machin Sonde atravè Algoritm Macro: Deplwaye atravèavanse 5-aks CNC D' sant, koton-sond Renishaw OMP60 ki monte yo mezire sis pwen debaz yo anvan yo kouri chemen kouto yo. Kontwolè CNC kalkile yon matris transfòmasyon matematik ki pi bon -. Si deplasman debaz la te dekonpoze pati fizik la pa +0.4 mm sou aks X-, sistèm kowòdone zouti a konpanse pa +0.4 mm, asire epesè miray inifòm ak elimine -bouyon machin nan sant.
Lè pou itilize billet aliminyòm vs jete aliminyòm: 7-Pwen Sourcing Matrice
Sèvi ak kad quantitative sa a pou evalye wout fabrikasyon atravè nouvo konsepsyon jeni:
Tablo 4: Matris Desizyon Apwovizyonman 7-Pwen
|
Dimansyon Evalyasyon |
Espesifye Billet Aliminyòm (100% CNC usinage) |
Espesifye tou pre-Net Cast Preform + CNC Machined |
Sourcing Faktè enpak |
|
1. Volim Anyèl (N) |
N Mwens pase oswa egal a 200 inite/ane |
N Pi gran pase oswa egal a 500 inite/ane |
Outil ROI & inite breakeven |
|
2. Jeyometri Pati Sib |
Plak plat, pòch gwo twou san fon prismatik, gwo twou san fon mi mens ak zewo bouyon |
Kokiy koube, bouk likid konplèks, estrikti kre entegre |
Zouti posibilite & rive nan machin |
|
3. Precision dimansyon |
Pozisyon vre Mwens pase oswa egal a 0.010 mm, platite Mwens pase oswa egal a 0.015 mm toupatou |
Melanje: pwofil jete kri ± 0.5 mm, lokalize raz kritik ± 0.010 mm |
Tan itilizasyon koton |
|
4. Sifas Fini |
Inifòm tip II/III dekoratif oswa anodize difisil (optik klè) |
Kouch poud, konvèsyon chimik, penti mouye, anodize ki pa -dekoratif |
Silisyòm kontni limit ayestetik |
|
5. Presyon & likid fermeture |
Ultra-vakyòm segondè (<10−8Torr), presyon idwolik ki pi gran pase oswa egal a 20 MPa |
Lojman drenaj anbyen, jakèt refwadisman, gaz presyon ba -( mwens pase oswa egal a 0.6 MPa) |
Risk koule anba tè anile |
|
6. Nivo estrès dinamik |
Gwo fatig siklik, enpak dinamik (R=-1, chaj taye siklik) |
Ba-pou-modere chaj estatik konpresiv, sipò estriktirèl fiks |
Limit inisyasyon mikwo-krak |
|
7. Tan plon pwodiksyon |
Vire rapid: 3 a 10 jou dirèk nan 3D CAD/CAM |
Tan plon estanda: 6 a 12 semèn pou konstriksyon zouti ak FAI |
Tan-pou-mache vitès |
Dazao Senior Jeni Sourcing Rekòmandasyon
1. Egzekite yon estrateji apwovizyone pa etap:Iterasyon pwototip inisyal machin (Alfa ak Gamma etap) soti nan billet Al6061-T651 fòje. Sa valide pèfòmans jaden ak pèmèt ajou jeyometri san yo pa bouyon zouti. Tranzisyon nan mwazi pèmanan oswa wo-presyon zouti Diecasting yon fwa desen yo fin ranpli yon sèl pwodiksyon konplè san revizyon.
2. Pre-Konpanse zouti pou ang bouyon:Lè w ap prepare pou konvèsyon Distribisyon, asire ekip jeni ou a pa tou senpleman pase modèl CAD solid billet bay moldmaker la. Ajoute ang bouyon 1.0∘rive 2.0∘nan pòch entèn yo, ajoute reyon minimòm R ki pi gran pase oswa egal a 2.0 mm nan kwen byen file pou diminye faktè konsantrasyon estrès (Kt), epi mete epesè miray nominal nan yon inifòm 3.0 mm±0.5 mm.
3. Odit Dat machin yo byen bonè:Oblije ke patnè fabrikasyon ou a enkòpore nich sib done anvan tout koreksyon nan modèl la CAD depoze. Machining jete vid san pwen outillage 3-2-1 predefini mennen nan bouyon dimansyon sou machin mezire kowòdone.

FAQ
01.Ki jan fòs aliminyòm billet konpare ak aliminyòm jete?
02.Ki lè ou ta dwe itilize aliminyòm billet sou aliminyòm jete?
03.Poukisa aliminyòm jete pi bon mache pase aliminyòm billet nan gwo volim?
04.Èske ou ka anodize pati aliminyòm jete pou matche ak bon jan kalite fini?
05.Ki sa ki lakòz aliminyòm billet deformation pandan CNC D?
06.Ki jan manifaktirè yo anpeche chemen koule sou fas machin sele jete yo?