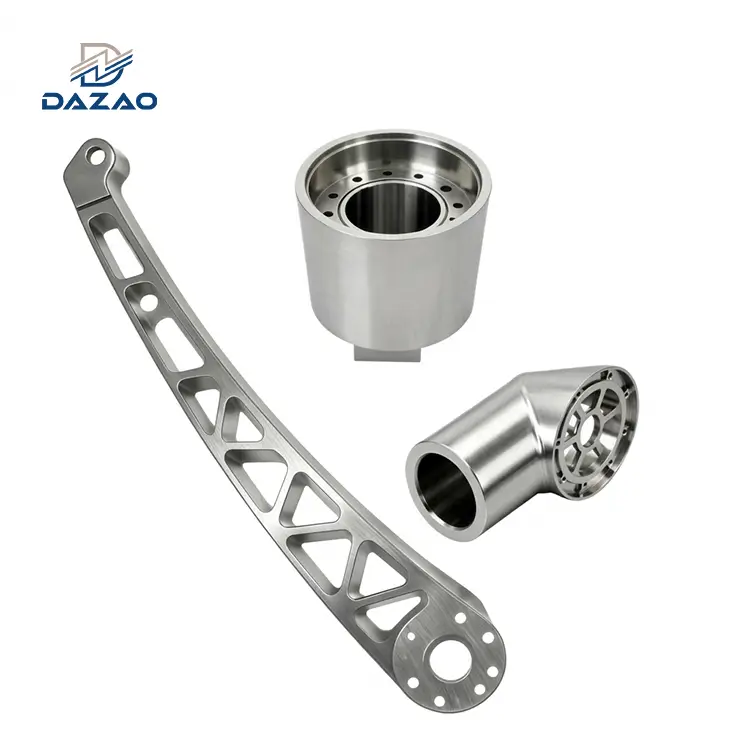
CNC pwototip D'pou konpozan aliminyòm mande pou balanse tolerans dimansyon, mekanik estriktirèl, ak apres{0}}pwosesis varyab. Tolerans estanda yo swiv ISO 2768-m (± 0.1 mm pou dimansyon 6-30 mm), pandan y ap karakteristik presizyon rive nan ± 0.005 mm atravè gwo -vitès 5- aks CNC fraisage sant. Espesifye twòp tolerans nan jeyometri ki pa kwaze ogmante pri fabrikasyon yon fason eksponansyèl (C∝1/T1.5).
Prensipal kòz echèk pwototip yo enkli distòsyon estrès rezidyèl pandan retire materyèl miray mens -, kwasans epesè anodize san konpansasyon (5-25 µm pou chak sifas), ak divèjans ekspansyon tèmik ant etaj magazen machin (30 degre) ak laboratwa enspeksyon CMM (20 degre). Enplemante revizyon solid Design for Manufacturability (DFM) ak workflows machin milti-pase elimine konfli desen jeni epi asire yon tranzisyon serye soti nan yon sèl.pwototip fonksyonèl aliminyòmpoupwodiksyon aliminyòm volim ba.
Wòl Estratejik nan pwototip aliminyòm nan pyès ki nan konpitè R&D
Enperatif nan pwototip metal nan verifikasyon fonksyonèl
Nan jeni pyès ki nan konpitè, validation estriktirèl ak tèmik mande pou pati fizik ki reflete pwopriyete pwodiksyon final la. Pandan ke teknoloji aditif fabrikasyon tankou Stereolithography (SLA), Selective Laser Sintering (SLS), ak Fused Deposition Modeling (FDM) ofri rapid iterasyon vizyèl, yo echwe anba estrès fonksyonèl mekanik. Polymère plastik yo montre fòs rupture ki ba, move rezistans ranpe, ak ba dissipation tèmik.
Pou tès fonksyonèl solid, anpwototip jenidwe reziste chay mekanik reyèl-monde reyèl, presyon likid, ak sik tèmik.CNC pwototip D'konble diferans ki genyen ant konsepsyon CAD dijital ak pyès ki nan konpitè pwodiksyon-. Pati metal machinn yo bay pwopriyete izotwòp materyèl, elimine echèk taye entèlaminar ki nannan nan kouch -pa-kouch enprime 3D. Pou yon apèsi pi laj sou fondamantal machinn, konsilte nou ancomplète aliminyòm CNC D' gid.
|
Pwopriyete |
SLA résine (tip difisil) |
FDM ABS plastik |
3D enprime AlSi10Mg (DMLS) |
Machin Al6061-T6 |
|
Fòs rupture (MPa) |
40 – 55 |
30 – 40 |
330 – 400 |
310 |
|
Fòs Sede (MPa) |
30 – 40 |
20 – 30 |
230 – 260 |
276 |
|
Modil Elastisite (GPa) |
2.1 – 2.8 |
1.8 – 2.3 |
68 – 75 |
68.9 |
|
Kondiktivite tèmik (W/m·K) |
0.18 – 0.25 |
0.17 – 0.20 |
110 – 130 |
167 |
|
Fyab mekanik izotwòp |
Ba (anizotropik) |
Trè ba (kouch klivaj) |
Modere (risk porosite) |
Segondè (100% izotwòp) |
|
Estanda tolerans dimansyon |
± 0.20 mm |
± 0.30 mm |
± 0.10 mm |
± 0.010 mm |
Dirèk metal lazè SINTERING (DMLS) pwodui pwototip metal fonksyonèl, men sifas brutality (R).a6.3–12.5 µm) mande pou segondè D pou reyalize tolerans asanble sere. Kontinwe, soustraktifaliminyòm pwototip D'rete estanda prensipal la pou validasyon fonksyonèl.

Balans materyèl: Poukisa aliminyòm domine Pwototip Faktori
Alyaj aliminyòm reprezante plis pase 70% nan tout pwototip metal machin. Seleksyon yo kondwi pa twa karakteristik fizik:
1. Fòs-a-Rapò pwa:Al6061-T6 bay yon fòs sede nan 276 MPa nan yon dansite 2.70 g / cm³, ki ofri segondè efikasite estriktirèl pou asanble ayewospasyal, otomobil, ak robo.
2. Machinability Index:Aliminyòm alyaj machin 3 a 5 fwa pi vit pase mwayen-kabòn asye ak Titàn. Segondè konduktiviti tèmik gaye chalè nan chips olye ke pyès la, diminye mete zouti ak chaj file koton pandanrapid pwototip aliminyòmkouri.
3. Anodizasyon Resepsyon:Aliminyòm fòme yon kouch oksid aliminyòm ki kontwole, difisil (Al2O3) atravè pwosesis elektwochimik, amelyore rezistans korozyon, dite sifas (jiska 60 HRC pou kalite III hardcoat), ak vòltaj pann dyelèktrik.
Fizik nan tolerans: presizyon vs fabrikasyon
Tolerans dimansyon defini varyasyon akseptab nan yon dimansyon fizik. Nanpwototip cnc D', presizyon dirèkteman dikte pri inite. Relasyon matematik ant pri fabrikasyon (C) ak tolerans dimansyon (T) swiv yon koub pouvwa envès:
C(T)=C0+k/Tn
Kote C0 reprezante konfigirasyon debaz ak pri materyèl, k se yon konstan kapasite pwosesis, ak ekspozan n anjeneral varye ant 1.2 ak 1.8 pou operasyon fraisage CNC.
Sere yon tolerans soti nan ± 0.05 mm a ± 0.005 mm ogmante depans pwodiksyon pa 300% a 500%. Reyalize ± 0.005 mm mande pou machin CNC ki ba -vibrasyon, anviwònman ki kontwole klima-, zouti koupe espesyalize, pousantaj manje redwi, ak 100% enspeksyon CMM.
Objektif Gid Jeni sa a
Gid sa a bay enjenyè mekanik, manadjè pwojè, ak pèsonèl akizisyon done jeni ki ka pran aksyon. Li esplike ki jan yo presize tolerans, chwazi alyaj, evalyesèvis pwototip aliminyòm, ak pati konsepsyon pou minimizepri pwototip aliminyòmpandan w ap kenbe pèfòmans fonksyonèl.
Pèspektiv anpirik machin Dazao a
Opere depi 2000 anba kad kalite ISO9001:2015 ak IATF16949:2016,Xiamen Dazao machinte fabrike plis pase 15,000 inikpwototip aliminyòm koutimak pakèt pwodiksyon volim ki ba-. Mòd echèk yo, done tolerans yo, ak règ DFM nan gid sa a reflete pèfòmans reyèl-manifakti nan mond lan nan magazen an.
Estanda ISO 2768 ak Règ GD & T pou pwototip aliminyòm CNC
Kad Tolerans Creole ak Espesifikasyon Entènasyonal
Nan mondyalfabrikasyon pwototip metal, Desen dimansyon san yo pa klè tolerans rele default nan estanda entènasyonal yo. Estanda ki pi komen seISO 2768-1, ki gouvène dimansyon lineyè ak angilè.
|
Ranje dimansyon nominal (mm) |
ISO 2768-f (amann) |
ISO 2768-m (Mwayen) |
ISO 2768-c (Koyas) |
ISO 2768-v (Trè koryas) |
|
0.5 a 3 |
± 0.05 mm |
± 0.10 mm |
± 0.20 mm |
± 0.40 mm |
|
Plis pase 3 a 6 |
± 0.05 mm |
± 0.10 mm |
± 0.30 mm |
± 0.50 mm |
|
Plis pase 6 a 30 |
± 0.10 mm |
± 0.20 mm |
± 0.50 mm |
± 1.00 mm |
|
Plis pase 30 a 120 |
± 0.15 mm |
± 0.30 mm |
± 0.80 mm |
± 1.50 mm |
|
Plis pase 120 a 400 |
± 0.20 mm |
± 0.50 mm |
± 1.20 mm |
± 2.50 mm |
|
Plis pase 400 a 1000 |
± 0.30 mm |
± 0.80 mm |
± 2.00 mm |
± 4.00 mm |
Pou yon estandamachin aliminyòm pwototip, ISO 2768-m sèvi kòm debaz default. Espesifye ISO 2768-f mande pou estabilite tèmik egzak ak pase fini dedye.
Klas Tolerans Precision (± 0.010 mm a ± 0.005 mm)
Reyalizasyon tolerans presizyon anba a ± 0.010 mm mande pou ekipman espesyalize, pwosesis kontwole, ak gwo-presizyon.5-aks CNC D' sèvis:
· Machin Zouti Cinemas:Balans lineyè vè ak rezolisyon 0.1 µm, algoritm konpansasyon ekspansyon tèmik, ak balans dinamik spindle anba 1.0 G.
· Seleksyon zouti:Dyaman monokristalin oswa ultra-fin carbure micrograin ki opere nan vitès file ki depase 18,000 RPM.
· Kontwòl anviwònman an:Tanperati anbyen etaj magazen ki te fèt nan ± 1.0 degre pou limite ekspansyon pyès travay pandan operasyon fini long.
Dimansyon jeyometrik ak tolerans (GD&T)
Tolérances lineyè kontwòl gwosè mak, menDimansyon jeyometrik ak tolerans (GD&T)pa ASME Y14.5-2018 kontwole fòm, oryantasyon, kote, ak runout.
Poukisa Pati yo pase chèk lineyè men echwe asanble
Yon echèk komen nanpwototip pati aliminyòmrive lè dimansyon lineyè satisfè espesifikasyon, men asanble echwe akòz erè jewometrik.
· Flate vs Paralelis:Yon miray lojman ka satisfè espesifikasyon epesè nan chak pwen, men montre yon pwofil sifas deformation ki anpeche poze sele kont yon figi kwazman.
· Derive vre pozisyon:Distans anplasman ant de twou aliye yo ka mezire kòrèkteman lineyè, men derive nan -aks la lakòz boulon kole pandan asanble a.
· Derive sib dam:Karakteristik machining atravè konfigirasyon miltip san yon ankadreman referans inifye (DRF) prezante erè pozisyon kimilatif.
Twa Erè Spesifikasyon Tolerans komen
Erè 1: Aplikasyon dra nan tolerans sere
Konsèpteur yo souvan aplike tolerans desen tit kat default (egzanp, ±0.01 mm) nan tout dimansyon. Sa a fòse machinis la kouri fonksyon ki pa-kritik, tankou chanfrein ekstèn ak pòch clearance, nan ralanti ak chanjman zouti souvan, gonfle la.pwototip cnc D' sèvispri.
Erè 2: Inyore Pile Tolerans-Analiz Up
Lè rasanble plizyèpwototip aliminyòm koutim, tolerans karakteristik endividyèl akimile.
Sèvi ak laPile -Tolerans Pile Ka-Levemodèl:

Sèvi ak laRoot Sum Squares (RSS) Estatistikmodèl:

Si senk eleman kwazman yo chak gen yon tolerans ±0.08 mm, pile -ka ki pi mal la- rive nan ±0.40 mm. Diferans sa a ka lakòz entèferans adapte sou arbr glisman oswa kite twou vid ki genyen lajè sou patiraj sele.
Erè 3: Espesifye jeyometri ki vyole Fizik zouti
· Zewo-Kwen Entèn Reyon:Moulen fen yo silendrik. Yon miray vètikal byen file entèn 90 degre mande pou yon reyon zouti enfiniman ti. Espesifye R=0 mande pou segondè Machining Dechaj elektrik (EDM), ogmante pri. Konsèpteur yo ta dwe presize reyon kwen entèn yo omwen 15% pi gwo pase reyon moulen fen estanda (egzanp, R=3.5 mm pou yon moulen fen 6 mm) pou pèmèt mouvman kontinyèl chemen zouti san yo pa rete.
· Gwo Aspè-Pòch Fon:Machining yon miray oswa yon pòch pi fon pase 8 fwa dyamèt zouti a lakòz devyasyon zouti:
Ki kote defleksyon (δ) ogmante eksponansyèlman ak longè zouti (L). Devyasyon zouti lakòz chatter miray ranpa a, erè cône, ak zouti kraze.

Vrè -mòd echèk mondyal nan pwototip rapid aliminyòm
1: Mens-Deformation mi ak pòs-Deblocage Distorsion
Etid ka teknik: Aerospace Sensor Housing
· Materyèl:Al6061-T6 stock plak (50 mm kòmanse epesè).
· Jeyometri pati:220 mm × 140 mm patiraj rektangilè ak 1.2 mm epesè miray ak yon epesè etaj 1.5 mm.
· Defo:Lè yo fin lage pati nan aparèy la vakyòm, etaj la bese anwo pa 0.38 mm, depase tolerans sele plat la nan 0.05 mm.
Analiz kòz rasin
1. Distribisyon estrès rezidyèl:Plak aliminyòm ekstride ak woule gen jaden estrès entèn (σres) te pwodwi pandan trempe rapid nan pwosesis tretman chalè T6.
2. Retire materyèl asimetri:Retire materyèl asimetri degaje entèn estrès inegalman, sa ki lakòz eleman nan bese nan direksyon bò a ak pi wo tansyon rezidyèl.
3. Plis-Fòs Sere:Lè w ap aplike gwo fòs sere idwolik oswa mekanik pandan operasyon fini yo, yo defòme elastikman karakteristik ki gen miray mens-. Lè yo lage, materyèl la tounen nan eta san kontrent li yo.
Pwotokòl Mitigasyon Jeni Dazao
· Flux travay soulaje estrès milti-pase:
1. brut machin tout figi pou yo kite 1.5 milimèt materyèl stock.
2. Fè rkwir soulajman estrès tèmik: chalè a 180 degre pou 3 èdtan, ki te swiv pa refwadisman ralanti gwo founo dife.
3. Semi-machin fini pou kite 0.3 mm materyèl stock.
4. Debloke nèt pou soulaje estrès entèn yo.
5. Re-kranpon alalejè lè l sèvi avèk machwè mou koutim oswa aparèy vakyòm pou pase final la.
· Retire Stock Simetrik:Machin egal pwofondè materyèl soti nan tou de bò plak la stock kenbe ekilib estrès entèn yo.
Pwen doulè 2: Diferans ant desen Jeni 2D ak modèl CAD 3D
Konfli endistri a
Yon sous komen nan rivork nanCNC pwototip D'rive lè modèl 3D STEP/IGES an konfli ak desen 2D PDF la.
· Senaryo tipik:Yon enjenyè mete ajou yon dyamèt twou soti nan 8.00 mm a 8.50 mm nan fèy detay desen an 2D, men omisyon mete ajou modèl solid 3D ki kache.
· Dilèm manifakti a:Pwogramasyon CAM yo jenere chemen zouti dirèkteman nan modèl CAD 3D. Si yo chwazi yon zouti ki baze sou jeyometri 3D, pati ki fini an ap febli enspeksyon desen 2D PDF la.
Presedan Legal ak Pwotokòl Operasyon Estanda
Estanda endistri yo di saDesen PDF 2D pran priyorite legal sou jeyometri modèl 3Dsof si klèman espesifye otreman nan kontra a lòd achte.
Dazao Otomatik Pre-Verifikasyon Pwodiksyon
Pou anpeche konfli desen, Dazao aplike yon pwosesis validation DFM otomatik anvan lanse pwogramasyon CAM:
Pwotokòl sa a idantifye dezakò nan paramèt anvan yo kreye chemen zouti, sa ki anpeche perte eleman yo.
Pwen Doulè 3: Ranpe Sitasyon, Pri kache, ak Pwodiksyon Drift
Pri ranpe
Premye estimasyon pri ki ba-pou arapid pwototip aliminyòmka balon akòz operasyon segondè ki pa site:
Transparans nan sitasyon mande pou yon liy konplè -dekonpozisyon atik nan tan machin, frè konfigirasyon, fini sifas, ak enspeksyon asirans kalite.
Derive Kalite nan Kouri Ba-Volim
Yon defi komen lè tranzisyon soti nan pwototip sèlpwodiksyon aliminyòm volim ba(50 a 1,000 inite) se derive dimansyon atravè pakèt la.
· Kòz derive pakèt:
1. Koupe zouti mete:Resesyon kwen sou zouti carbure ogmante fòs koupe ak derive dimansyon sou kouri long.
2. Drift tèmik nan CNC machin sinematik:Kòm file koton la ap kouri kontinyèlman, akimilasyon tèmik elaji vis boul aks Z-, sa ki lakòz pwofondè karakteristik yo trennen sou tan.
3. Mete aparèy:Lokalize broch sou machwè mou mete desann sou plizyè sik blocage, sa ki lakòz chanjman datum.
Avanse Metroloji & Pwosesis Nuans nan Pwototip aliminyòm Custom
Diferans Tanperati Anbyen ak Mikwo-Konfli Tolerans Pous
Ekwasyon ekspansyon tèmik la
Diferans nan enspeksyon dimansyon yo souvan parèt lè yo mezire pati yo nan anviwònman ki pa-estandadize. Aliminyòm gen yon gwo koyefisyan lineyè ekspansyon tèmik (CTE):
ΔL=L0⋅ ⋅ΔT
Ki kote:
· L0=Dimansyon nominal (mm)
· = Koefisyan ekspansyon tèmik pou Al6061 (23.6×10⁻⁶ K−1)
· ΔT=Diferans tanperati a parapò ak tanperati referans estanda (Tref=20∘C/68∘F)
Vrè -Konfli sou Mezi Mondyal la
Yon boutik opere san kontwòl klima nan yon tanperati anbyen nan 32 degre nan ete. Yon longè 500 mmmachin aliminyòm pwototipankadreman estriktirèl machin ak verifye lè l sèvi avèk konpa sou etaj pwodiksyon an.
ΔL=500 mm⋅(23.6×10−6 K−1)⋅(32∘C−20∘C)=0.1416 mm (141.6 μm)
Machinis la mezire pati a nan 32 degre kòm 500.00 mm. Apre livrezon, kliyan an enspekte eleman nan yon chanm CMM ki kontwole klima -a 20 degre. Longè a mezire desann nan 499.86 mm. Si desen an mande pou yon tolerans 500.00 ± 0.05 mm, pati a rejte kòm undersized.
Dazao tèmik Estabilizasyon Creole
1. Pwotokòl tranpe tèmik:Tout pati aliminyòm pwototip ki rive nan etaj magazen machin lan dwe rete andedan laboratwa metroloji CMM pou yon minimòm de 4 èdtan anvan enspeksyon final la pou reyalize ekilib tèmik nan 20 degre ± 0.5 degre.
2. Sou-Tanperaj Tanperati Machin:Segondè -presizyon 5- aks CNC machin nan Dazao entegre detèktè tèmik sou vis boul ak file koton, dinamik konpanse kowòdone aks ki baze sou lekti tanperati an tan reyèl.
Sifas Kouch Pre-Pyèj Konpansasyon ak Echèk Kote yo
Anodizasyon se yon pwosesis konvèsyon elektwochimik ki konvèti sifas aliminyòm nan oksid aliminyòm (Al2O3). Anodizing grandi tou de anndan nan substra a ak deyò soti nan sifas orijinal la.
Anodizasyon Règ dimansyon
· Kalite II Anodizasyon silfirik:Epesè fim tipik varye ant 10 µm ak 20 µm. Dimansyon pou chak sifas egal a 50% epesè total (5 µm a 10 µm). Sa a ogmante dyamèt ekstèn yon peny pa 10 µm a 20 µm epi diminye dyamèt entèn yon twou pa 10 µm a 20 µm.
· Kalite III Hardcoat Anodize:Epesè fim tipik varye ant 25 µm ak 50 µm. Dimansyon pou chak sifas rive nan 12.5 µm a 25 µm, chanje dyamèt ekstèn yo pa 25 µm a 50 µm.
Chanjman dyamèt anplasman nan fil entèn yo
Anodize fil entèn M6 × 1.0 san pre-konpansasyon souvan lakòz boulon obligatwa. Dyamèt anplasman efikas (d2) nan yon fil entèn 60 degre diminye dapre:

Kote tbatise kwasans deyò pou chak sifas. Yon kwasans sifas 10 µm diminye clearance entèn dyamèt anplasman an pa 40 µm, sa ki lakòz boulon M6 estanda yo mare pandan asanble a.
Dazao Pre-Konpansasyon CAM Workflow
Pou kenbe pòs-tolerans kouch pou yon jounal ISO H7 laprès-anfòm (egzanp, Ø28.000 +0.021/-0.000 mm) ki sibi Anodizasyon Kalite III Hardcoat (50 µm epesè):
1. Kalkile Kwasans Sifas:(0.025 mm).
2. Ajiste CAM D' sib:Machin twou entèn la gqo pa 0.050 mm sou dyamèt. Sib pre-anodize gwosè twou=Ø28.050 mm.
3. Egzekite Pwosesis Elektwochimik:Hardcoat anodize depo 0.025 mm pou chak sifas, kontra ID final la tounen nan Ø28.000 mm obligatwa.

Mete zouti ak derive aparèy nan pwototip-a-ba-tranzisyon volim
Tranzisyon soti nan yon sèlcnc aliminyòm pwototipnan yon kouri nan 500 inite entwodui pwogresis mete zouti ak devyasyon aparèy.
Fizik nan resesyon Edge zouti
Kòm moulen fen carbure koupe aliminyòm, enklizyon abrazif Silisyòm lakòz mete flan (VB). Awondi kwen zouti ogmante fòs koupe radial (Fr), pwovoke devyasyon zouti:
Fr ∝ VB0.65
Kòm Frogmante, zouti a flechi lwen pyès travay la, sa ki lakòz dyamèt twou yo retresi ak karakteristik bòs nan travay yo elaji atravè pati youn apre lòt.
Dazao Pwodiksyon Estabilite Kontwòl
· Anviwònman zouti otomatik nan-pwosesis:Setters zouti lazè mezire reyon zouti (r) ak longè (L) andedan machin nan chak 25 operasyon, aplike konpanse dinamik tan reyèl -nan memwa rejis CAM.
· Insérer aparèy asye fè tèt di toujou:Machwa mou yo modènize nan pikèt lokalize asye D2 fè tèt di (60 HRC) pou lòd ki depase 50 inite, elimine mete datum pandan blocage repetitif.
Matris seleksyon alyaj aliminyòm pou pwototip Jeni
Chwazi alyaj apwopriye a balanse fòs mekanik, rezistans korozyon, konpatibilite fini sifas, ak pri inite.
Pwofil alyaj detaye
Al6061-T6: Estanda Inivèsèl
Al6061-T6 gen Silisyòm ak mayezyòm kòm eleman prensipal alyaj li yo. Li bay machinabilite balanse, soudabilite, ak rezistans nan estrès nan anviwònman an korozyon fann. Li aksepte Kalite II ak Tip III anodize fasil, fè li chwa materyèl default pou pwototip fonksyonèl.
Al7075-T6: Klas Aerospace ki gen gwo fòs
Alye ak zenk (5.1-6.1%) ak mayezyòm (2.1-2.9%), Al7075-T6 bay fòs rupture jiska 572 MPa, matche ak anpil asye estriktirèl pandan w ap kenbe yon tyè dansite mas la. Yo itilize li nan parantèz estriktirèl ayewospasyal, bra robotik ki gen anpil estrès, ak bra sispansyon kous. Sepandan, kontni kwiv segondè li yo diminye rezistans korozyon, ki mande anodize pwoteksyon.
Al2024-T3: Rezistans fatig segondè
Ki gen kòb kwiv mete (3.8-4.9%) kòm aditif prensipal la, Al2024-T3 montre gwo severite ka zo kase ak rezistans fatig siklik. Li se itilize nan po zèl avyon ak manm estriktirèl tansyon-chaje. Machinability se wo, men soudabilite se pòv, epi li mande pou kouch pwoteksyon pou anpeche korozyon galvanik.
Al5052-H32: Tòl ki pa -ki ka trete chalè ak anvlòp
Manyezyòm (2.2-2.8%) sèvi kòm fòs prensipal solisyon solid-nan Al5052. Li pa ka trete chalè -nan pi wo tanperaman, men li ofri gwo travayabilite pou konbine CNC D ak operasyon tòl koube, ansanm ak gwo rezistans nan korozyon maren.
Matris Konparezon Materyèl Teknik
|
Deziyasyon alyaj |
Tensile Sede Fòs (MPa) |
Dite (Brinell / HB) |
Evalyasyon machinabilite (%) |
Rezistans korozyon |
Anodize Kalite |
Faktè pri materyèl bwit |
Aplikasyon ideyal |
|
Al6061-T6 |
276 |
95 |
90% |
Ekselan |
Ekselan |
1.0x |
Lojman estriktirèl, parantèz, koule chalè |
|
Al7075-T6 |
503 |
150 |
70% |
Modere |
Bon |
2.1x |
Espas ayewospasyal, gwo -robo estrès |
|
Al2024-T3 |
345 |
120 |
75% |
Pòv |
san Patipri |
1.8x |
Gwo-konpozan vòl fatig |
|
Al5052-H32 |
193 |
60 |
55% |
Siperyè |
Bon |
1.1x |
Boîtier marin, bracketry koube |
|
Al7050-T7451 |
469 |
140 |
65% |
Bon |
san Patipri |
2.6x |
Epè ayewospasyal klwazon |
Règ Optimizasyon DFM ak Pwototip Rediksyon Pri Pann
Senk eleman estriktirèl nan pri pwototip
Pou yon plonje pi fon nan faktè pri, al gade nan konplè nou analiminyòm CNC machining pri pann.
1. Orè machin / Tan Spindle (50%):Pousantaj èdtan machin miltipliye pa tan sik. Pòch gwo twou san fon, kondisyon fini sifas segondè, ak konplèks 5-aks toolpath ogmante tan total sik.
2. Stock materyèl bwit (15%): Billet size required to enclose the part envelope. High scrap rates (removing >85% nan kòmanse mas billet) kondwi moute pri materyèl.
3. Fixturing & Machine Setups (15%):Depans jeni ki pa -renouvlab (NRE) pou pwograme chemen zouti CAM, etabli sistèm kowòdone travay (WCS), ak machinn machwè mou koutim.
4. Fini sifas (10%):Frè pwosesis segondè pou eksplozif chaplèt, anodize Kalite II / III, make lazè, ak maskin presizyon.
5. Asirans Kalite & CMM Metroloji (10%):Rapò Enspeksyon Premye Atik (FAI), verifikasyon GD&T, ak dokiman tès materyèl (MTR).
Sis Règ DFM pou redwi depans pwototip yo
Aplike pratik nou analiminyòm CNC D' gid konsepsyonpandan etap nan modèl CAD asire maksimòm presizyon nan depans minimòm.
Règ 1: Optimizasyon Reyon (R Pi gran pase oswa egal a 0.35 × Pwofondè)
Evite tranzisyon byen file-pou-mi yo. Reyon kwen vètikal entèn yo ta dwe egal omwen yon -tyè pwofondè kavite a. Sa a pèmèt yo sèvi ak pi gwo, pi rèd moulen fen, kouri nan pi wo chaj chip san yo pa chat zouti.
Règ 2: Minimòm epesè miray estanda
Kenbe epesè miray minimòm nan omwen 0.8 mm pou kòt entèn ki sipòte ak 1.5 mm pou mi ekstèn ki pa sipòte. Mi ki pi mens mande pou yon etap ralanti-sou pase fini pou kontwole defleksyon, ogmante tan sik la.
Règ 3: Pwofondè fil bouchon nan2×Dyamèt nominal
Tape pi fon pase de fwa dyamèt fil nominal (2D) bay amelyorasyon fòs angajman fil estriktirèl neglijab, pandan y ap ogmante eksponansyèlman risk pou yo kase tiyo andedan twou byen fon.
Maksimòm Pwofondè Fil=2.0⋅Dnominal
Règ 4: Konsolide Oryantasyon Enstalasyon
Konsepsyon jeyometri pou karakteristik yo ka machin nan 3 oswa mwens oryantasyon. Chak etap konfigirasyon adisyonèl mande pou entèvansyon fizik manyèl, rekalibrasyon WCS, ak kreyasyon espesyalize mou-machwè.
Règ 5: Limite rapò aspè kavite (pwofondè-a-lajèMwens pase oswa egal a 4:1)
Pòch ki pi fon pase 4 fwa lajè yo fòse machinis la sèvi ak zouti ki long-kou. Redwi frigidité zouti mande pou pi lejè koupe pase pou jere defleksyon zouti, ogmante tan D '.
Règ 6: Standardize Espesifikasyon twou
Fè aliman gwosè twou ak dyamèt estanda ti jan (pa egzanp, 3.0 mm, 4.2 mm, 5.0 mm, 6.8 mm, 8.5 mm). Gwosè twou pèsonalize yo mande pou yon aléseur ki pa-estanda oswa yon pasaj espesyalize pou fraisage entèpolasyon helicoïdal.
Etid ka rediksyon pri Dazao-
Drone Kamera Gimbal Arm Optimizasyon
· Inisyal konsepsyon kliyan:Machin nan yon blòk solid Al7075-T6. Karakteristik yo enkli pòch entèn zewo-reyon, 0.5 mm mens mi bò, gwo twou san fon 12: 1 dekoupaj rapò aspè, ak pwofondè fil koutim (3.5D).
· Pri Inite orijinal (10 Pwototip):$485.00 / Pati.
· Aksyon Optimizasyon Dazao DFM:
1. Konvèti alyaj seleksyon soti nan Al7075-T6 pou Al6061-T6 (Asifizan kalkile faktè sekirite sede nan 2.8).
2. Ogmante epesè miray soti nan 0.5 mm a 1.2 mm.
3. Modifye reyon kwen entèn yo soti nan R=0.5 mm rive nan R=3.0 mm.
4. Capped fil pwofondè nan 1.8D.
5. Konsolide -karakteristik twou bò kote yo diminye oryantasyon konfigirasyon soti nan 5 a 2.
· Pri final inite:$281.30 / Pati (42% rediksyon pri initesan yo pa konpwomèt fòs estriktirèl oswa kamera aliye interfaces).
Apre-Pwosesis ak Enpak Fini Sifas sou Tolerans Mekanik yo
Pwosesis post-machinman yo chanje pwofil dimansyon yo ak brutality sifas yonpwototip aliminyòm.
Mekanik eksplozif chaplèt
Pwojè eksplozif pèl medya esfè vè (100-170 may) nan presyon lè kontwole (0.3-0.5 MPa) pou retire mak zouti epi pwodui yon sifas ma inifòm.
· Enpak dimansyon:Retire 2 µm a 5 µm metal substrate nan sifas ekstèn ekspoze.
· Chanjman brutality:Lise gwo pwent zouti (Ra3.2 μm→Ra1.6 μm), men plis pase -eksplozyon sifas sele kritik yo ka degrade planarite.
Opsyon Anodize
Lè evalyeopsyon fini sifas anodize, enjenyè yo dwe konte pou kwasans fim pwoteksyon ak dite sifas atravè twa klasifikasyon endistri prensipal yo:
· Kalite I Anodizing (Asid Kwomik):Bay yon kouch mens (1 µm a 3 µm). Itilize sou fatig-konpozan ayewospasyal sansib akòz rediksyon neglijab nan lavi fatig.
· Kalite II Anodizasyon (Asid Silfirik):Kouch epesè de 10 µm a 20 µm. Bay rezistans mete modere epi li aksepte koloran koulè (nwa, wouj, ble, klè).
· Kalite III Hardcoat Anodize:Kouch epesè de 25 µm a 50 µm. Ogmante microhardness sifas a 400–600 HV (50–55 HRC), bay rezistans mete konparab ak asye zouti fè tèt di toujou.
Teknik Masking Precision
Lè zòn espesifik yo (tankou kousinen atè, kote yo adapte, oswa jounal glisman) dwe rete aliminyòm anvan tout koreksyon oswa kenbe tolerans sere, mask espesyalize yo aplike anvan anodize:
· Plòg silikon ak rale-plòg:Bouche avèg ak nan -twou file nan likid anodiz.
· Precision Die-Koupe tep vinil:Mask fas akouple plat ak kontak elektrik tè.
· Rezin Masking likid:Aplike atravè dispansè otomatik sou sifas koub konplèks jounal, geri atravè limyè UV, epi kale pòs-anodize.
Sifas Fini Matris
|
Pwosesis Fini |
Kouch tipik epesè Shift |
Chanjman rugosite sifas (RaRa) |
Sifas dite |
Kondiktif elektrik |
Fonksyon Prensipal |
|
Kòm-masinen (estanda) |
0.000 mm |
1.6 − 3.2 μm |
Alyaj baz (95 HB) |
Konplètman kondiktif |
Tès anfòm fonksyonèl kri |
|
Fine Pass Fraisage |
0.000 mm |
0.4 − 0.8 μm |
Alyaj baz (95 HB) |
Konplètman kondiktif |
O-sele, chèz kote yo pote |
|
Eksplozyon pèl (vè) |
-0.003 mm |
1.2 − 1.8 μm |
Baz alyaj |
Konplètman kondiktif |
Retire mak zouti direksyon yo |
|
Kalite II Anodize |
+0.005 rive +0.010 mm |
+0.2 µm chanjman |
200 - 300 HV |
Ki pa-kondiktif (Izolan) |
Kosmetik koloran, mete limyè |
|
Kalite III Hardcoat |
+0.012 rive +0.025 mm |
+0.5 µm chanjman |
400 - 600 HV |
Ki pa-kondiktif (Izolan) |
Ekstrèm mete, twou idwolik |
|
Chem Film (Kromat) |
< +0.001 mm |
Pa gen Chanjman |
Baz alyaj |
Kondiktif |
Pwoteksyon korozyon ak baz EMI |
Estrateji Echèl: Soti nan Pwototip rive nan Pwodiksyon volim ki ba-
Deplase soti nan yon pwototip sèlpwodiksyon aliminyòm volim ba(50 a 1,000 konpozan) mande pou tranzisyon soti nan konfigirasyon manyèl nan pwosesis fabrikasyon repete.
Evolisyon fikse: yon sèl-pati nan milti- estasyon tonb
· Pwototip enstalasyon:Sèvi ak vis machin estanda ak machwè mou. Machining fèt yon pati nan yon moman, sa ki lakòz pi wo depans travay pou chak inite.
· Ba -Volim Pwodiksyon Fixing:Itilize plizyè-estasyon antonb ki monte sou sant machining orizontal 4-aks oswa 5-aks (HMC). Plizyè billets yo chaje sou yon sèl aparèy, diminye chanjman zouti anlè ak maksimize machin nan disponiblite.
Pwotokòl Kontwòl Kalite
Kenbe repetibilite dimansyon atravè pwodiksyon kouri mande solidCMM enspeksyon ak kontwòl kalitepwotokòl.
Premye Enspeksyon Atik (FAI)
Anvan yo fè yon pakèt pwodiksyon, yo pwodwi yon rapò konplè sou Enspeksyon Premye Atik (FAI) an akò ak direktiv AS9102. Chak dimansyon desen, apèl GD&T, ak sètifikasyon materyèl yo mezire, verifye ak dokimante.
Kontwòl Pwosesis Estatistik (SPC)
Pandan pwodiksyon pwodiksyon, karakteristik kritik (CC) ak karakteristik kontwòl kle (KCC) yo swiv lè l sèvi avèk tablo kontwòl (C).pak Cpkendis).

Kenbe yon sib CpkPi gran pase oswa egal a 1.33 pou asire ke pwosesis varyab rete byen nan limit desen espesifye.
Matrice Desizyon Achtè & Kad Evalyasyon Founisè
Evalye yon potansyèlfounisè pwototip aliminyòmmande pou verifye enfrastrikti ekipman yo, sistèm bon jan kalite, ak kapasite jeni.
Lis Verifikasyon pou Evalye Kapasite Founisè yo
1. Pwofil ekipman machin:Èske etablisman an opere sant fraisage CNC 4-aks ak 5 aks ki ekipe ak gwo vitès file ak konpansasyon tèmik aktif?
2. Nan-Ekipman Metroloji Kay:Èske faktori a ekipe ak yon laboratwa dedye, klima-kontwole enspeksyon ki gen yon Machin Mezire Kowòdone (CMM) ak sond eskanè kalibre?
3. Sètifikasyon Kalite:Èske manifakti a gen yon twazyèm pati ki sètifye ISO9001:2015 oswa IATF16949:2016 kalifikasyon jesyon kalite?
4. Revizyon Jeni DFM:Èske founisè a bay yon revizyon teknik fòmèl DFM ki detaye limit aksè zouti, ajisteman reyon, ak konpansasyon pre-kouvwi anvan ou kòmanse pwodiksyon an?
Senk Antre Dokimantasyon Obligatwa pou Soumèt RFQ
Pou resevwa yon quote egzat ak alè pou yoncnc aliminyòm pwototip, bay senk antre sa yo:
1. 3D CAD Modèl:Fichye natif natal STEP (.step) oswa IGES (.iges).
2. 2D Jeni Desen:Fòma PDF ki gen eksklizif GD&T, tolerans anfòm kritik, sib referans, ak espesifikasyon fil.
3. Espesifikasyon materyèl:Klas alyaj egzak ak deziyasyon tanperaman (egzanp, Al6061-T6, Al7075-T6).
4. Sifas Fini apèl:Espesifikasyon kouch detaye (egzanp, MIL-A-8625 Tip III Hardcoat, Klas 1 Klè, 50 µm epesè) ak zòn maskin klè defini.
5. Volim Lòd ak Orè Sib:Kantite ki nesesè pou validasyon pwototip inisyal ansanm ak kondisyon pwodiksyon volim prevwa ki ba -.
Poukisa chwazi machin Xiamen Dazao kòm patnè pwototip ou a?
Te fonde an 2000,Xiamen Dazao machinopere yon etablisman manifakti espesyalize ki ekipe ak machin CNC milti-aks ak ekipman metroloji otomatik. Ekip jeni nou an fè revizyon DFM pre-pwodiksyon sou chak modèl CAD, evalye pile tolerans-ups, aksè zouti, ak konstriksyon kouch-pou anpeche pwoblèm kalite anvan koupe metal. Kit ou bezwen yon sèlpwototip fonksyonèl aliminyòmoswa yon pwodiksyon volim ki ba-, Dazao delivre konpozan ki bati ak espesifikasyon jeni egzak.
Konklizyon ak Pwochen Etap Aksyone
Gwo-presizyonaliminyòm pwototip D'mande pou balanse seleksyon materyèl, GD & T callouts, estabilite tèmik, kwasans fini sifas, ak kontwòl pwosesis fabrikasyon. Plis pase -espesifye tolerans san yo pa kontablite pou fabrikasyon fizik ogmante pri pwodiksyon ak pwolonje tan yo. Lè yo aplike bon prensip DFM yo, etabli estrikti inifye datum, ak kontablite pou chanjman dimansyon apre pwosesis-, ekip pwodwi yo ka optimize pri inite yo pandan y ap kenbe fyab fonksyonèl.
Pwochen etap Jeni
Revize modèl CAD ou yo ak desen jeni 2D ak prensip DFM ki endike nan gid sa a.
Tcheke espesifikasyon fil ak kote yo pote tolerans jounal pou asire sifas fini kwasans yo te konpanse pou.
Voye fichye ou yo bay ekip jeni nou an pou yon revizyon konplè DFM ak yon sitasyon -atik.

FAQ
01.Poukisa pwototip aliminyòm ki mens -mare mwen an te fin debloke nan etaj la?
02.Kouman pou mwen anpeche anodize depafini tolerans twou kote yo pote sere mwen an?
03.Poukisa magazen machin mwen an rejte desen 2D PDF mwen an lè dosye 3D STEP a parèt kòrèk?
04.Poukisa enspeksyon CMM te echwe lè konpa etaj boutik te montre dimansyon nominal egzak?
05.Ki sa ki pi pri -alyaj aliminyòm ki pi efikas pou tès pwototip fonksyonèl?
06.Kouman pou mwen evite frè inatandi kache sou quotes pwototip aliminyòm koutim mwen an?